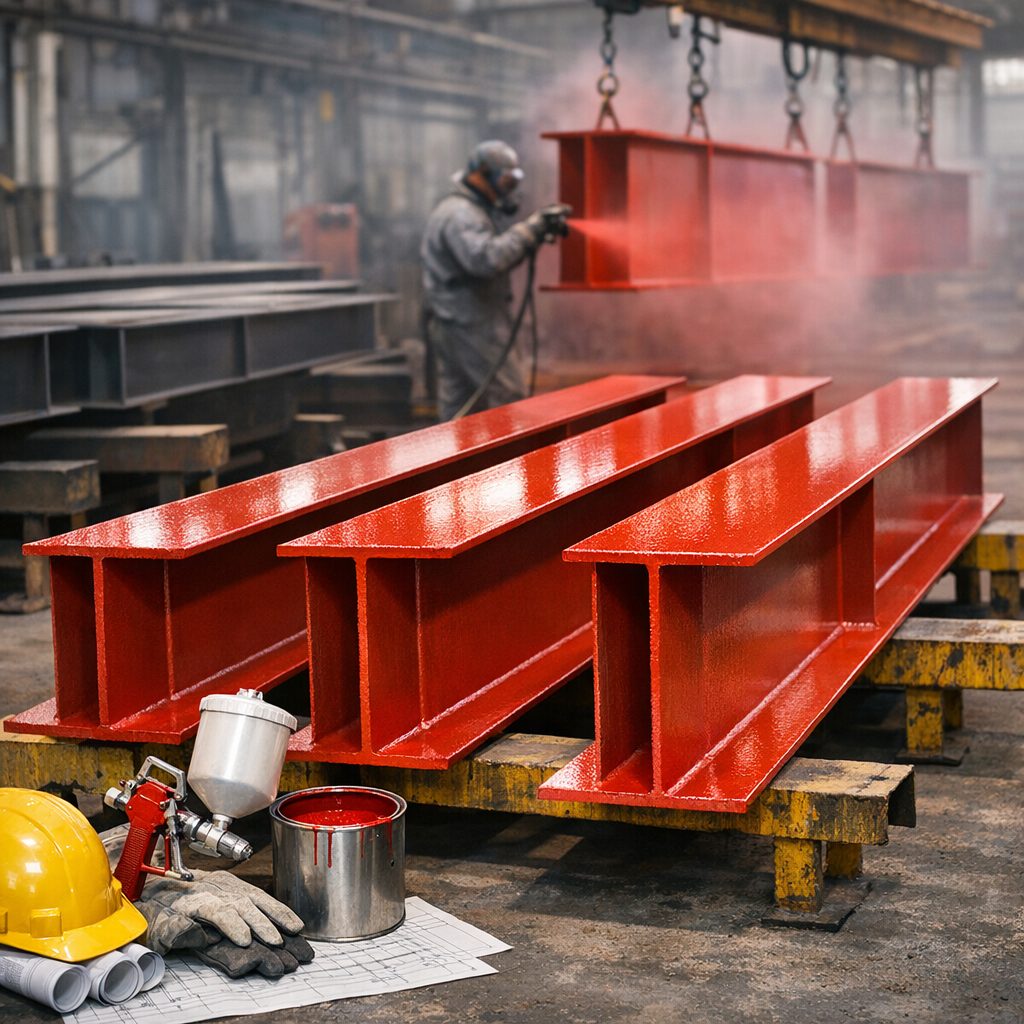
رنگآمیزی تیرآهنو خرید تیرآهن در مشهد: راهنمای جامع و حرفهای از صفر تا صد
تیرآهن یکی از مهمترین و پرکاربردترین مقاطع فولادی در صنعت ساختمانسازی و پروژههای عمرانی است. این پروفیل فلزی بهدلیل استحکام بالا، قابلیت باربری عالی و انعطافپذیری مناسب، در اکثر سازهها مورد استفاده قرار میگیرد. اما یکی از چالشهای اساسی که همیشه مهندسان و پیمانکاران با آن مواجه هستند، محافظت از تیرآهن در برابر عوامل مخرب محیطی و بهویژه زنگزدگی است. رنگآمیزی تیرآهن یکی از مؤثرترین، اقتصادیترین و رایجترین روشهای حفاظت از سطح فولاد محسوب میشود.
در این مقاله جامع قصد داریم تمام جوانب مربوط به رنگآمیزی تیرآهن را از آمادهسازی سطح گرفته تا انتخاب نوع رنگ، روشهای اجرایی، نکات فنی و استانداردهای مرتبط بررسی کنیم. اگر شما نیز بهدنبال اطلاعات دقیق و حرفهای در این زمینه هستید، تا پایان این مقاله با ما همراه باشید.
فصل اول: اهمیت و ضرورت رنگآمیزی تیرآهن
۱-۱. چرا رنگآمیزی تیرآهن ضروری است؟
تیرآهن بهعنوان یک مقطع فولادی، از آلیاژ آهن و کربن ساخته شده و بنابراین در معرض خوردگی و زنگزدگی قرار دارد. وقتی سطح فولاد بدون هیچگونه پوشش محافظتی رها شود، رطوبت، اکسیژن و سایر عوامل شیمیایی موجود در محیط، واکنشهای الکتروشیمیایی را بر روی سطح فلز آغاز میکنند. نتیجه این واکنشها تشکیل اکسید آهن یا همان زنگ است. زنگزدگی نهتنها ظاهر تیرآهن را نازیبا میکند، بلکه بهمرور زمان باعث کاهش سطح مقطع مؤثر، افت مقاومت مکانیکی و در نهایت تضعیف کل سازه میشود.
رنگآمیزی تیرآهن یک لایه محافظ بین سطح فولاد و محیط ایجاد میکند و مانع تماس مستقیم فلز با عوامل خورنده میشود. این روش حفاظتی از دیرباز در صنعت ساختمانسازی مورد استفاده بوده و همچنان یکی از اقتصادیترین و مؤثرترین راهکارها محسوب میشود. با انجام صحیح رنگآمیزی تیرآهن، عمر مفید سازه بهطور چشمگیری افزایش مییابد و هزینههای تعمیر و نگهداری به حداقل میرسد.
۱-۲. عوامل مؤثر در خوردگی تیرآهن
برای درک بهتر اهمیت رنگآمیزی تیرآهن، لازم است عواملی که باعث خوردگی و تخریب سطح فولاد میشوند را بشناسیم:
رطوبت و آب: رطوبت مهمترین عامل خوردگی فلزات آهنی است. وقتی سطح تیرآهن در تماس با آب یا رطوبت بالا قرار بگیرد، فرآیند اکسیداسیون آغاز شده و زنگزدگی رخ میدهد. در مناطق مرطوب و ساحلی، سرعت خوردگی بسیار بیشتر از مناطق خشک و کمرطوبت است.
اکسیژن: اکسیژن موجود در هوا نقش کاتالیزور را در فرآیند خوردگی ایفا میکند. ترکیب اکسیژن با آهن و آب، اکسید آهن هیدراته (زنگ) تولید میکند.
نمک و مواد شیمیایی: در مناطق ساحلی، نمک موجود در هوا شدیداً فرآیند خوردگی را تسریع میکند. همچنین در محیطهای صنعتی، گازهای اسیدی و مواد شیمیایی خورنده میتوانند آسیب جدی به سطح تیرآهن وارد کنند.
تغییرات دمایی: نوسانات شدید دمایی باعث انبساط و انقباض متوالی فلز میشود. این تغییرات مکانیکی میتوانند ترکهای ریز در سطح فلز ایجاد کرده و شرایط را برای نفوذ رطوبت و شروع خوردگی فراهم کنند.
آلودگی هوا: آلایندههای صنعتی مانند گاز دیاکسید گوگرد (SO₂) و دیاکسید نیتروژن (NO₂) وقتی با رطوبت ترکیب میشوند، اسیدهای ضعیفی تولید میکنند که خوردگی فولاد را شدت میبخشند.
۱-۳. پیامدهای عدم رنگآمیزی تیرآهن
اگر تیرآهن بدون پوشش محافظتی در سازه نصب شود، پیامدهای زیر قابل پیشبینی است:
- کاهش تدریجی مقاومت مکانیکی و باربری سازه
- کاهش عمر مفید ساختمان
- افزایش هزینههای تعمیر و نگهداری
- خطر فروپاشی سازه در بلندمدت
- کاهش ارزش اقتصادی ملک
- ایجاد ظاهر نامناسب و نازیبا
بنابراین رنگآمیزی تیرآهن نه یک گزینه اختیاری بلکه یک ضرورت مهندسی و اقتصادی است. شرکتهای معتبر فروش آهنآلات و مقاطع فولادی همواره بر اهمیت محافظت از تیرآهن پس از خرید تأکید میکنند و مشاورههای لازم را در این زمینه به مشتریان ارائه میدهند.
۱-۴. مزایای رنگآمیزی تیرآهن
رنگآمیزی تیرآهن مزایای متعددی دارد که در ادامه به مهمترین آنها اشاره میکنیم:
حفاظت در برابر خوردگی: اصلیترین مزیت رنگآمیزی تیرآهن، ایجاد سدّ فیزیکی و شیمیایی بین سطح فولاد و عوامل مخرب محیطی است.
افزایش عمر مفید سازه: با جلوگیری از خوردگی، عمر مفید تیرآهن و کل سازه بهطور قابل توجهی افزایش مییابد.
بهبود ظاهر: رنگآمیزی تیرآهن به سازه ظاهری تمیز، مرتب و حرفهای میبخشد. در سازههایی که تیرآهن در معرض دید است (مانند سولهها، پلها و اسکلتهای فلزی نمایان)، ظاهر زیبا اهمیت بیشتری پیدا میکند.
مقاومت در برابر حریق: برخی از رنگهای تخصصی دارای خاصیت ضدحریق هستند و میتوانند مقاومت تیرآهن در برابر آتشسوزی را افزایش دهند. این رنگها در صورت بروز حریق، متورم شده و لایه عایق حرارتی تشکیل میدهند که از رسیدن حرارت به سطح فولاد جلوگیری میکند.
صرفهجویی اقتصادی: هزینه رنگآمیزی تیرآهن در مقایسه با هزینه تعویض تیرآهنهای زنگزده و آسیبدیده بسیار ناچیز است. یک سرمایهگذاری اولیه مناسب در رنگآمیزی میتواند از هزینههای هنگفت تعمیر و بازسازی در آینده جلوگیری کند.
شناسایی و کدگذاری: در پروژههای بزرگ صنعتی و ساختمانی، از رنگهای مختلف برای کدگذاری و شناسایی اجزای مختلف سازه استفاده میشود. این کار مدیریت پروژه و عملیات تعمیر و نگهداری را تسهیل میکند.

فصل دوم: شناخت انواع رنگ مناسب برای تیرآهن
۲-۱. دستهبندی کلی رنگهای صنعتی
رنگهای مورد استفاده در رنگآمیزی تیرآهن به دستههای مختلفی تقسیم میشوند. هر دسته ویژگیها، مزایا و محدودیتهای خاص خود را دارد. انتخاب نوع رنگ مناسب باید بر اساس شرایط محیطی، نوع کاربری، بودجه و الزامات فنی پروژه صورت بگیرد.
رنگهای آلکیدی: رنگهای آلکیدی از رایجترین رنگهای مورد استفاده در صنعت هستند. این رنگها بر پایه رزین آلکیدی ساخته میشوند و خشک شدن آنها از طریق اکسیداسیون صورت میگیرد. رنگهای آلکیدی چسبندگی خوبی به سطح فلز دارند، قیمت مناسبی دارند و اجرای آنها نسبتاً ساده است. با این حال، مقاومت شیمیایی آنها در مقایسه با رنگهای اپوکسی و پلییورتان کمتر است و برای محیطهای شدیداً خورنده توصیه نمیشوند.
رنگهای اپوکسی: رنگهای اپوکسی دوجزئی هستند و از ترکیب رزین اپوکسی با سختکننده (هاردنر) تشکیل میشوند. این رنگها مقاومت شیمیایی و مکانیکی بسیار بالایی دارند و برای محیطهای صنعتی و خورنده بسیار مناسب هستند. رنگهای اپوکسی چسبندگی عالی به سطح فلز داشته و در برابر آب، مواد شیمیایی و سایش مقاومت خوبی نشان میدهند. اما نقطه ضعف آنها حساسیت به اشعه ماوراء بنفش است. اگر در معرض نور مستقیم خورشید قرار بگیرند، بهمرور گچی شده و رنگ خود را از دست میدهند.
رنگهای پلییورتان: رنگهای پلییورتان از لحاظ مقاومت در برابر اشعه UV عملکرد بسیار بهتری نسبت به اپوکسی دارند. این رنگها دوام بالا، براقیت عالی و مقاومت جوی خوبی دارند. به همین دلیل معمولاً بهعنوان لایه رویه (Top Coat) بر روی لایه اپوکسی اعمال میشوند تا ترکیبی از مقاومت شیمیایی اپوکسی و مقاومت جوی پلییورتان حاصل شود.
رنگهای زینک ریچ (غنی از روی): این نوع رنگها حاوی درصد بالایی از پودر روی (زینک) هستند و حفاظت کاتدیک از سطح فولاد ارائه میدهند. در حفاظت کاتدیک، روی بهعنوان فلز فداشونده عمل میکند و بهجای آهن اکسید میشود. رنگهای زینک ریچ بهعنوان لایه آستری (Primer) مورد استفاده قرار میگیرند و سپس لایههای میانی و رویه بر روی آنها اعمال میشود.
رنگهای کلروکائوچو: این رنگها بر پایه لاستیک کلردار ساخته میشوند و مقاومت خوبی در برابر آب، اسید و قلیا دارند. برای محیطهای مرطوب و تأسیسات آبی مناسب هستند. اما مقاومت حرارتی آنها محدود است و در دماهای بالا ممکن است نرم شوند.
رنگهای سیلیکونی: رنگهای سیلیکونی مقاومت حرارتی بسیار بالایی دارند و برای تیرآهنهایی که در معرض دمای بالا قرار دارند (مانند تیرآهنهای نزدیک کورهها و تأسیسات حرارتی) بسیار مناسب هستند. این رنگها میتوانند دماهای تا ۶۰۰ درجه سانتیگراد و حتی بالاتر را تحمل کنند.
رنگهای ضدحریق (Intumescent Paints): رنگهای ضدحریق نوع خاصی از پوششها هستند که در شرایط عادی مانند یک رنگ معمولی به نظر میرسند، اما در صورت بروز آتشسوزی و رسیدن دما به حد مشخصی، متورم شده و لایهای عایق و فوممانند تشکیل میدهند. این لایه از رسیدن حرارت به سطح فولاد جلوگیری کرده و زمان بیشتری برای تخلیه و اطفای حریق فراهم میکند.
۲-۲. سیستمهای پوششدهی چندلایه
در رنگآمیزی تیرآهن بهصورت حرفهای، معمولاً از یک سیستم پوششدهی چندلایه استفاده میشود. این سیستم شامل لایههای زیر است:
لایه آستری (Primer): اولین لایهای که مستقیماً بر روی سطح فلز آمادهسازی شده اعمال میشود. وظیفه اصلی آستری ایجاد چسبندگی بین سطح فلز و لایههای بعدی رنگ و همچنین فراهم کردن حفاظت ضدخوردگی اولیه است. آستریهای زینک ریچ، آستریهای اپوکسی و آستریهای آلکیدی از رایجترین انواع آستری هستند.
لایه میانی (Intermediate Coat): این لایه بین آستری و لایه رویه قرار میگیرد و وظیفه آن افزایش ضخامت کل پوشش و بهبود مقاومت شیمیایی و مکانیکی سیستم است. رنگهای اپوکسی و اپوکسی ماستیک معمولاً بهعنوان لایه میانی استفاده میشوند.
لایه رویه (Top Coat): آخرین لایه رنگ که در معرض مستقیم محیط قرار دارد. وظیفه لایه رویه حفاظت لایههای زیرین در برابر اشعه UV، سایش و عوامل جوی است. رنگهای پلییورتان و آلکیدی معمولاً بهعنوان لایه رویه به کار میروند.
۲-۳. انتخاب رنگ بر اساس محیط کاربری
انتخاب نوع رنگ برای رنگآمیزی تیرآهن تا حد زیادی به محیطی که تیرآهن در آن استفاده میشود بستگی دارد:
محیط داخلی با خوردگی کم: برای تیرآهنهایی که در داخل ساختمان و در شرایط خشک و بدون تماس با مواد شیمیایی استفاده میشوند، یک سیستم ساده شامل آستری آلکیدی و یک لایه رویه آلکیدی کافی است.
محیط خارجی شهری: برای تیرآهنهایی که در فضای بیرونی و در شرایط جوی معمولی قرار دارند، سیستم اپوکسی-پلییورتان توصیه میشود. آستری اپوکسی + لایه میانی اپوکسی + لایه رویه پلییورتان.
محیط صنعتی و خورنده: در محیطهای صنعتی که تیرآهن در معرض گازهای اسیدی، بخارات شیمیایی و رطوبت بالا قرار دارد، سیستم پوششدهی سنگینتری مورد نیاز است. آستری زینک ریچ اپوکسی + لایه میانی اپوکسی + لایه رویه پلییورتان.
محیط دریایی و ساحلی: در مناطق ساحلی و دریایی، بهدلیل وجود نمک و رطوبت بالا، شدیدترین نوع حفاظت لازم است. سیستمهای چندلایه با ضخامت بالا و استفاده از آستری زینک ریچ اپوکسی ضروری است.
محیط دمای بالا: برای تیرآهنهایی که در نزدیکی کورهها و تأسیسات حرارتی قرار دارند، رنگهای سیلیکونی مقاوم به حرارت بالا باید استفاده شوند.
لازم به ذکر است که انتخاب مقاطع فولادی مناسب نیز در کنار رنگآمیزی اهمیت دارد. علاوه بر تیرآهن، سایر مقاطع فولادی مانند ناودانی و پروفیل نیز نیازمند رنگآمیزی مناسب هستند و اصول کلی حفاظت از خوردگی در مورد آنها نیز صادق است.
فصل سوم: آمادهسازی سطح تیرآهن قبل از رنگآمیزی
۳-۱. اهمیت آمادهسازی سطح
آمادهسازی سطح مهمترین مرحله در فرآیند رنگآمیزی تیرآهن است. بدون آمادهسازی صحیح سطح، حتی بهترین و گرانترین رنگها نیز عملکرد مطلوبی نخواهند داشت. طبق تحقیقات صورتگرفته، بیش از ۷۰ درصد خرابیهای زودهنگام پوششهای رنگی ناشی از آمادهسازی نامناسب سطح است. بنابراین اگر میخواهید رنگآمیزی تیرآهن نتیجه مطلوبی داشته باشد، باید به این مرحله توجه ویژهای داشته باشید.
هدف از آمادهسازی سطح عبارت است از:
- حذف آلودگیها، گرد و غبار، روغن و چربی از سطح فلز
- حذف زنگزدگی و اکسیدهای سطحی (میل اسکیل)
- ایجاد زبری مناسب برای بهبود چسبندگی رنگ
- حذف رنگهای قدیمی و معیوب
۳-۲. روشهای آمادهسازی سطح
۳-۲-۱. چربیزدایی (Degreasing)
قبل از هرگونه عملیات آمادهسازی مکانیکی، باید روغن، گریس و سایر آلودگیهای چربی را از سطح تیرآهن پاک کرد. وجود چربی مانع چسبندگی رنگ به سطح میشود و باعث پوسته شدن و کنده شدن رنگ خواهد شد.
روشهای چربیزدایی عبارتند از:
- شستشو با حلالهای آلی (تینر، بنزین و…)
- شستشو با محلولهای قلیایی (دترجنتهای صنعتی)
- شستشو با بخار آب داغ
- شستشو با آب فشار قوی همراه با دترجنت
۳-۲-۲. سندبلاست (Abrasive Blasting)
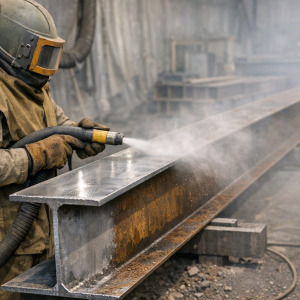
سندبلاست مؤثرترین روش آمادهسازی سطح تیرآهن است. در این روش، ذرات ساینده (شن، ماسه، ساچمه فولادی، گریت و…) با فشار هوای بالا به سطح فلز پاشیده میشوند. این ذرات ساینده زنگ، میل اسکیل، رنگهای قدیمی و سایر آلودگیها را از سطح فلز جدا میکنند و سطحی تمیز، یکنواخت و دارای زبری مناسب ایجاد میکنند.
استانداردهای آمادهسازی سطح با سندبلاست طبق استاندارد ISO 8501 و SSPC عبارتند از:
- Sa 1 (SSPC-SP 7): سندبلاست سبک – حداقل ۶۵ درصد سطح عاری از زنگ
- Sa 2 (SSPC-SP 6): سندبلاست تجاری – حداقل ۸۵ درصد سطح تمیز
- Sa 2.5 (SSPC-SP 10): سندبلاست نزدیک به سفید – حداقل ۹۵ درصد سطح تمیز
- Sa 3 (SSPC-SP 5): سندبلاست سفید – ۱۰۰ درصد سطح تمیز و عاری از هرگونه آلودگی
برای رنگآمیزی تیرآهن در اکثر پروژهها، درجه آمادهسازی Sa 2.5 توصیه میشود. این درجه تعادل مناسبی بین کیفیت آمادهسازی و هزینه اجرا برقرار میکند.
۳-۲-۳. واترجت (Water Jetting)
واترجت یا شستشوی با آب فشار قوی روش دیگری برای آمادهسازی سطح است. در این روش، آب با فشار بسیار بالا (تا ۳۰۰۰ بار) به سطح فلز پاشیده میشود. واترجت برای حذف رنگهای قدیمی، زنگ سست و آلودگیهای سطحی مناسب است. مزیت واترجت نسبت به سندبلاست این است که گرد و غبار تولید نمیکند و در محیطهای بسته و حساس قابل استفاده است. اما نقطه ضعف آن عدم ایجاد پروفیل سطحی (زبری) مناسب است.
۳-۲-۴. ابزارهای دستی و برقی
در مواردی که امکان سندبلاست وجود نداشته باشد، از ابزارهای دستی و برقی برای آمادهسازی سطح استفاده میشود:
- برسهای سیمی دستی و برقی
- سنباده و دیسکهای ساینده
- چکش زنگزدایی
- اسکراپر (کاردک)
- فرز دستی
طبق استانداردهای SSPC، آمادهسازی سطح با ابزار دستی (SSPC-SP 2) و ابزار برقی (SSPC-SP 3) درجات پایینتری از تمیزی سطح را ارائه میدهند و برای شرایط خوردگی خفیف و متوسط مناسب هستند.
۳-۲-۵. آمادهسازی شیمیایی (اسیدشویی)
اسیدشویی (Pickling) روش شیمیایی آمادهسازی سطح است که در آن تیرآهن در محلول اسیدی (معمولاً اسید کلریدریک یا اسید سولفوریک رقیق) غوطهور میشود. اسید، زنگ و میل اسکیل را حل کرده و سطح تمیزی ایجاد میکند. پس از اسیدشویی، سطح باید کاملاً شسته و خنثی شود. این روش بیشتر در کارگاههای صنعتی و برای قطعات کوچکتر کاربرد دارد.
۳-۳. بررسی کیفیت آمادهسازی سطح
پس از انجام عملیات آمادهسازی، کیفیت سطح باید کنترل و تأیید شود. پارامترهای مهم در کنترل کیفیت آمادهسازی سطح عبارتند از:
درجه تمیزی سطح: با استفاده از نمونههای تصویری استاندارد ISO 8501 مقایسه و تعیین میشود.
پروفیل سطحی (زبری): با استفاده از گیج زبریسنج (Replica Tape) یا پروفیلومتر اندازهگیری میشود. زبری سطح معمولاً باید بین ۳۰ تا ۷۵ میکرون باشد.
آلودگی نمکی سطح: وجود نمکهای محلول بر روی سطح میتواند باعث تاولزدگی پوشش شود. میزان نمک سطحی با تست برسل (Bresle Patch) اندازهگیری میشود.
رطوبت سطح: سطح تیرآهن باید قبل از رنگآمیزی کاملاً خشک باشد. دمای سطح باید حداقل ۳ درجه سانتیگراد بالاتر از نقطه شبنم باشد.
۳-۴. زمان مجاز بین آمادهسازی و رنگآمیزی
پس از آمادهسازی سطح تیرآهن، باید در اسرع وقت عملیات رنگآمیزی انجام شود. زیرا سطح تمیز و فعال فلز بسیار سریع شروع به اکسید شدن میکند. بهطور کلی:
- در محیطهای خشک و معمولی: حداکثر ۴ ساعت
- در محیطهای مرطوب و ساحلی: حداکثر ۲ ساعت
- در شرایط ایدهآل: بلافاصله پس از آمادهسازی
اگر به هر دلیلی رنگآمیزی با تأخیر انجام شود و سطح دوباره زنگ بزند، عملیات آمادهسازی باید تکرار شود.
فصل چهارم: روشهای اجرایی رنگآمیزی تیرآهن
۴-۱. روشهای اعمال رنگ
۴-۱-۱. پاشش بدون هوا (Airless Spray)
پاشش بدون هوا یکی از رایجترین و مؤثرترین روشهای اعمال رنگ در رنگآمیزی تیرآهن در پروژههای بزرگ است. در این روش، رنگ با فشار هیدرولیکی بالا (۱۵۰ تا ۳۵۰ بار) از نازل خارج شده و به ذرات ریز تبدیل میشود. مزایای این روش عبارتند از:
- سرعت بالای اجرا
- ضخامت یکنواخت پوشش
- قابلیت اعمال رنگهای با ویسکوزیته بالا
- مناسب برای سطوح وسیع
- نفوذ مناسب رنگ در گوشهها و شکافها
۴-۱-۲. پاشش هوایی (Conventional Air Spray)
در این روش، رنگ با استفاده از فشار هوا اتمیزه شده و به سطح پاشیده میشود. این روش برای کارهای ظریفتر و سطوح کوچکتر مناسب است. کیفیت سطح نهایی بسیار عالی است اما سرعت اجرا کمتر از پاشش بدون هوا است و اتلاف رنگ (Overspray) بیشتری دارد.
۴-۱-۳. غلتک (Roller)
استفاده از غلتک برای رنگآمیزی تیرآهن در سطوح صاف و مسطح مناسب است. این روش ساده، ارزان و با حداقل اتلاف رنگ همراه است. اما سرعت اجرا پایین است و ایجاد ضخامت یکنواخت در گوشهها و لبهها مشکل است.
۴-۱-۴. قلممو (Brush)
قلممو قدیمیترین ابزار رنگآمیزی است و هنوز هم در برخی موارد کاربرد دارد. استفاده از قلممو برای رنگآمیزی نقاط دسترسی سخت، لبهها، جوشها و کارهای ترمیمی مناسب است. مزیت قلممو نفوذ بسیار خوب رنگ در ناهمواریها و شکافهای سطح است. اما سرعت اجرا بسیار پایین بوده و ایجاد ضخامت یکنواخت دشوار است.
۴-۱-۵. غوطهوری (Dipping)
در این روش، تیرآهن کاملاً در حوضچه رنگ غوطهور میشود. این روش برای تیرآهنهای کوچک و در شرایط کارگاهی مناسب است. مزیت آن پوشش کامل و یکنواخت تمام سطوح از جمله نقاط صعبالعبور است.
۴-۲. نکات فنی اجرای رنگآمیزی تیرآهن
شرایط جوی مناسب: رنگآمیزی تیرآهن باید در شرایط جوی مناسب انجام شود. شرایط ایدهآل عبارتند از:
- دمای هوا: بین ۱۰ تا ۳۵ درجه سانتیگراد
- رطوبت نسبی: کمتر از ۸۵ درصد
- دمای سطح: حداقل ۳ درجه بالاتر از نقطه شبنم
- عدم وجود باد شدید (هنگام پاشش)
- عدم وجود بارندگی یا مه
ضخامت فیلم رنگ: هر لایه رنگ باید با ضخامت مشخصی اعمال شود. ضخامت بیش از حد میتواند باعث ترکخوردگی، جاری شدن و حبابزدگی شود. ضخامت کمتر از حد نیز حفاظت کافی ارائه نمیدهد. ضخامت فیلم رنگ در دو حالت اندازهگیری میشود:
- ضخامت فیلم تر (WFT): ضخامت رنگ بلافاصله پس از اعمال
- ضخامت فیلم خشک (DFT): ضخامت رنگ پس از خشک شدن کامل
زمانهای مهم در رنگآمیزی:
- Pot Life: مدت زمان قابل استفاده بودن رنگهای دوجزئی پس از مخلوط شدن
- Drying Time: مدت زمان لازم برای خشک شدن رنگ
- Recoat Interval: فاصله زمانی مجاز بین اعمال لایههای متوالی
- Curing Time: مدت زمان لازم برای پخت کامل رنگ
اختلاط رنگ: رنگها باید قبل از مصرف کاملاً هم زده شوند. برای رنگهای دوجزئی، نسبت اختلاط جزء A (رزین) و جزء B (سختکننده) باید دقیقاً طبق دستورالعمل سازنده رعایت شود.
Stripe Coating: در رنگآمیزی تیرآهن، لبهها، گوشهها، جوشها و محل پیچها نقاطی هستند که ضخامت رنگ در آنها معمولاً کمتر از سایر نقاط است. برای رفع این مشکل، یک لایه رنگ اضافی با قلممو بر روی این نقاط اعمال میشود که به آن Stripe Coating گفته میشود.
۴-۳. مراحل اجرایی رنگآمیزی تیرآهن (گام به گام)
گام اول: بازرسی اولیه و ارزیابی شرایط
قبل از شروع کار، وضعیت سطح تیرآهن، شرایط محیطی و الزامات پروژه بررسی میشود.
گام دوم: چربیزدایی
تمام آلودگیهای چربی و روغنی از سطح تیرآهن پاک میشود.
گام سوم: آمادهسازی سطح
با استفاده از سندبلاست یا روشهای دیگر، سطح تیرآهن آمادهسازی میشود.
گام چهارم: بازرسی سطح آمادهسازی شده
تمیزی، زبری و رطوبت سطح کنترل میشود.
گام پنجم: اعمال Stripe Coat بر روی لبهها و جوشها
یک لایه رنگ آستری با قلممو بر روی نقاط حساس اعمال میشود.
گام ششم: اعمال لایه آستری
لایه آستری با ضخامت مشخص بر کل سطح تیرآهن اعمال میشود.
گام هفتم: بازرسی لایه آستری
ضخامت، چسبندگی و ظاهر لایه آستری کنترل میشود.
گام هشتم: اعمال Stripe Coat لایه میانی
قبل از اعمال لایه میانی، مجدداً Stripe Coat بر روی نقاط حساس زده میشود.
گام نهم: اعمال لایه میانی
لایه میانی با ضخامت مشخص اعمال میشود.
گام دهم: بازرسی لایه میانی
گام یازدهم: اعمال Stripe Coat لایه رویه
گام دوازدهم: اعمال لایه رویه
لایه نهایی رنگ با ضخامت و رنگ مشخص اعمال میشود.
گام سیزدهم: بازرسی نهایی
ضخامت کل پوشش، چسبندگی، ظاهر و یکنواختی رنگآمیزی کنترل و تأیید میشود.
فصل پنجم: استانداردها و مشخصات فنی رنگآمیزی تیرآهن
۵-۱. استانداردهای بینالمللی مرتبط
رنگآمیزی تیرآهن و سایر سازههای فولادی تابع استانداردهای بینالمللی متعددی است. آشنایی با این استانداردها برای مهندسان، پیمانکاران و بازرسان ضروری است.
استانداردهای ISO:
- ISO 8501: ارزیابی بصری تمیزی سطح
- ISO 8502: آزمونهای ارزیابی تمیزی سطح
- ISO 8503: مشخصات پروفیل سطحی
- ISO 8504: روشهای آمادهسازی سطح
- ISO 12944: حفاظت از خوردگی سازههای فولادی با سیستمهای رنگ محافظ
استانداردهای SSPC (انجمن سندبلاست و رنگآمیزی آمریکا):
- SSPC-SP 1: تمیزکاری با حلال
- SSPC-SP 2: آمادهسازی با ابزار دستی
- SSPC-SP 3: آمادهسازی با ابزار برقی
- SSPC-SP 5: سندبلاست سفید
- SSPC-SP 6: سندبلاست تجاری
- SSPC-SP 7: سندبلاست سبک
- SSPC-SP 10: سندبلاست نزدیک به سفید
استانداردهای NACE:
- NACE No. 1: سندبلاست سفید
- NACE No. 2: سندبلاست نزدیک به سفید
- NACE No. 3: سندبلاست تجاری
- NACE No. 4: سندبلاست سبک
۵-۲. دستهبندی محیطهای خورنده طبق ISO 12944
استاندارد ISO 12944 محیطهای خورنده را به شش دسته تقسیم میکند:
| دستهبندی | توصیف | مثال |
|---|---|---|
| C1 | بسیار کم | فضای داخلی خشک و تمیز |
| C2 | کم | فضای داخلی با رطوبت کم، مناطق روستایی |
| C3 | متوسط | فضای شهری، مناطق ساحلی با شوری کم |
| C4 | زیاد | مناطق صنعتی، مناطق ساحلی با شوری متوسط |
| C5 | خیلی زیاد | مناطق صنعتی با رطوبت بالا، مناطق ساحلی |
| CX | فوقالعاده | محیطهای فراساحلی، غوطهوری در آب دریا |
۵-۳. ضخامتهای توصیهشده بر اساس دستهبندی محیط
| دسته خوردگی | ضخامت کل DFT (میکرون) | تعداد لایهها |
|---|---|---|
| C1 | ۸۰-۱۲۰ | ۱-۲ |
| C2 | ۱۲۰-۱۶۰ | ۲-۳ |
| C3 | ۱۶۰-۲۰۰ | ۲-۳ |
| C4 | ۲۰۰-۲۸۰ | ۳-۴ |
| C5 | ۲۸۰-۳۶۰ | ۳-۴ |
| CX | ۳۲۰-۵۰۰+ | ۴-۵ |
۵-۴. استانداردهای ملی ایران
در ایران نیز استانداردها و آییننامههای مرتبط با رنگآمیزی سازههای فولادی وجود دارد. نشریه ۱۰۱ سازمان مدیریت و برنامهریزی کشور (مشخصات فنی عمومی کارهای ساختمانی) و مبحث دهم مقررات ملی ساختمان (طراحی و اجرای ساختمانهای فولادی) به موضوع حفاظت از خوردگی سازههای فولادی پرداختهاند.
برای اطمینان از کیفیت مقاطع فولادی مورد استفاده در پروژهها، خرید از تأمینکنندگان معتبر اهمیت بالایی دارد. رادمن آهن بهعنوان یکی از شرکتهای معتبر در زمینه تأمین و فروش مقاطع فولادی در مشهد، محصولات خود را مطابق با استانداردهای ملی و بینالمللی عرضه میکند.
فصل ششم: رنگآمیزی تیرآهن در شرایط مختلف
۶-۱. رنگآمیزی تیرآهن در سولهها
سولهها یکی از رایجترین کاربردهای تیرآهن هستند. رنگآمیزی تیرآهن در سولهها هم جنبه حفاظتی و هم جنبه زیباییشناختی دارد. از آنجا که تیرآهنهای سوله معمولاً در معرض دید هستند، انتخاب رنگ مناسب از نظر ظاهری نیز اهمیت دارد.
برای سولههایی که در محیطهای معمولی قرار دارند، سیستم زیر توصیه میشود:
- آستری: اپوکسی زینک فسفات (۷۵ میکرون DFT)
- لایه میانی: اپوکسی MIO (۱۰۰ میکرون DFT)
- لایه رویه: پلییورتان آلیفاتیک (۵۰ میکرون DFT)
برای سولههایی در محیطهای صنعتی و خورنده:
- آستری: اپوکسی زینک ریچ (۷۵ میکرون DFT)
- لایه میانی اول: اپوکسی با ضخامت بالا (۱۵۰ میکرون DFT)
- لایه میانی دوم: اپوکسی MIO (۱۰۰ میکرون DFT)
- لایه رویه: پلییورتان آلیفاتیک (۵۰ میکرون DFT)
۶-۲. رنگآمیزی تیرآهن در ساختمانهای مسکونی
در ساختمانهای مسکونی با اسکلت فلزی، تیرآهنها معمولاً در داخل دیوار، کف و سقف پنهان میشوند. با این حال، رنگآمیزی تیرآهن حتی در این شرایط نیز ضروری است. زیرا رطوبت ناشی از بتنریزی، گچکاری و سایر عملیات ساختمانی میتواند باعث خوردگی تیرآهن شود.
برای ساختمانهای مسکونی، حداقل دو لایه رنگ ضدزنگ (آستری ضدزنگ آلکیدی یا اپوکسی) توصیه میشود. ضخامت هر لایه باید حدود ۳۵ تا ۵۰ میکرون باشد.
۶-۳. رنگآمیزی تیرآهن در پلها و سازههای بزرگ
پلها و سازههای بزرگ فلزی بهدلیل قرار گرفتن در فضای باز و تماس مستقیم با عوامل جوی، نیازمند سیستمهای رنگآمیزی با کیفیت بالا و دوام طولانی هستند. در این سازهها معمولاً از سیستمهای سه یا چهار لایهای با ضخامت کل ۳۰۰ تا ۵۰۰ میکرون استفاده میشود.
تعمیر و نگهداری رنگآمیزی پلها نیز اهمیت بالایی دارد. معمولاً هر ۵ تا ۱۰ سال یکبار بازرسی دقیق از وضعیت رنگآمیزی انجام میشود و در صورت نیاز، عملیات ترمیم یا رنگآمیزی مجدد صورت میگیرد.
۶-۴. رنگآمیزی تیرآهن در تأسیسات نفت و گاز
در صنایع نفت و گاز، تیرآهنها در معرض شدیدترین شرایط خوردگی قرار دارند. وجود گازهای خورنده مانند H₂S و CO₂، رطوبت بالا، دمای بالا و تماس با مواد شیمیایی مختلف، نیازمند سیستمهای حفاظتی فوقالعاده مقاوم است.
در این صنعت، از سیستمهای پوششدهی پیشرفته با آستریهای زینک ریچ اپوکسی غیرآلی، لایههای میانی اپوکسی فنولیک و لایههای رویه پلییورتان آلیفاتیک استفاده میشود. ضخامت کل پوشش ممکن است به بیش از ۵۰۰ میکرون برسد.
۶-۵. رنگآمیزی تیرآهن دست دوم و زنگزده
در بسیاری از پروژهها، از تیرآهنهای دست دوم یا انبارشده استفاده میشود که ممکن است دارای زنگزدگی باشند. رنگآمیزی تیرآهن در این شرایط نیازمند توجه ویژه به آمادهسازی سطح است:
- ابتدا زنگهای سست و خورهای باید با ابزار مکانیکی حذف شوند
- سپس سندبلاست تا درجه Sa 2.5 انجام شود
- در صورتی که سندبلاست امکانپذیر نباشد، حداقل از ابزار برقی تا درجه SSPC-SP 11 استفاده شود
- استفاده از آستریهای مخصوص سطوح زنگزده (Rust Converting Primers) میتواند مفید باشد
همچنین در صورت نیاز به خرید تیرآهن جدید و باکیفیت، میتوانید از فروشگاههای معتبر آهنآلات استفاده کنید. برای خرید تیرآهن در مشهد، شرکت رادمن آهن با ارائه محصولات استاندارد و متنوع، گزینهای مطمئن محسوب میشود.
فصل هفتم: رنگهای ضدحریق و نقش آنها در رنگآمیزی تیرآهن
۷-۱. ضرورت حفاظت حریق سازههای فولادی
یکی از نقاط ضعف اصلی سازههای فولادی، کاهش شدید مقاومت مکانیکی فولاد در دماهای بالا است. فولاد در دمای حدود ۵۰۰ تا ۶۰۰ درجه سانتیگراد بیش از ۵۰ درصد مقاومت خود را از دست میدهد و در دمای بالاتر ممکن است دچار فروپاشی شود. در آتشسوزیها، دمای شعله ممکن است تا بیش از ۱۰۰۰ درجه سانتیگراد برسد. بنابراین حفاظت تیرآهن و سایر اعضای سازه فولادی در برابر حریق اهمیت حیاتی دارد.
۷-۲. انواع رنگهای ضدحریق
رنگهای متورمشونده (Intumescent Coatings): این رنگها در شرایط عادی مانند یک رنگ معمولی با ضخامت ۰.۵ تا ۵ میلیمتر هستند. اما وقتی دمای سطح از حد مشخصی فراتر رود (معمولاً حدود ۲۰۰ درجه سانتیگراد)، واکنش شیمیایی در رنگ آغاز شده و حجم آن تا ۵۰ برابر افزایش مییابد. لایه متورمشده یک عایق حرارتی فوممانند ایجاد میکند که از رسیدن حرارت به سطح فولاد جلوگیری میکند.
رنگهای متورمشونده به دو دسته تقسیم میشوند:
- پایه حلالی: مقاومت بهتر در برابر رطوبت، مناسب برای فضای بیرونی
- پایه آبی: سازگار با محیط زیست، کمبو، مناسب برای فضای داخلی
پوششهای سلولی واکنشی: این نوع پوششها ضخامت بیشتری (۱۰ تا ۲۵ میلیمتر) دارند و در اصل نوعی عایق حرارتی محسوب میشوند. مقاومت حریق آنها بالاتر است اما هزینه و ضخامت بیشتری دارند.
۷-۳. مقاومت حریق و کلاسبندی
مقاومت حریق سازهها بر حسب مدت زمانی که سازه میتواند در برابر آتش مقاومت کند بیان میشود:
- ۳۰ دقیقه (F30 / R30): حداقل الزام برای ساختمانهای کمارتفاع
- ۶۰ دقیقه (F60 / R60): الزام رایج برای ساختمانهای مسکونی و تجاری
- ۹۰ دقیقه (F90 / R90): الزام برای ساختمانهای بلند و مراکز تجمع
- ۱۲۰ دقیقه (F120 / R120): الزام ویژه برای سازههای حیاتی و مهم
ضخامت رنگ ضدحریق بر اساس ضخامت تیرآهن (فاکتر مقطع یا Section Factor)، درجه مقاومت حریق مورد نیاز و نوع محصول تعیین میشود.
۷-۴. اجرای رنگ ضدحریق
اجرای رنگ ضدحریق بر روی تیرآهن نیازمند تخصص و دقت بالایی است. مراحل اجرا بهطور خلاصه عبارتند از:
۱. آمادهسازی سطح (سندبلاست)
۲. اعمال آستری ضدخوردگی (معمولاً اپوکسی)
۳. اعمال رنگ ضدحریق (در یک یا چند لایه)
۴. اعمال لایه رویه محافظ (Sealer/Top Coat)
۵. بازرسی ضخامت و کیفیت
فصل هشتم: کنترل کیفیت در رنگآمیزی تیرآهن
۸-۱. اهمیت کنترل کیفیت
کنترل کیفیت (QC) در تمام مراحل رنگآمیزی تیرآهن از آمادهسازی سطح تا اعمال لایه نهایی باید انجام شود. بدون کنترل کیفیت مناسب، تضمینی برای عملکرد صحیح پوشش وجود ندارد و ممکن است خرابیهای زودهنگام رخ دهد.
۸-۲. آزمونهای کنترل کیفیت
۸-۲-۱. اندازهگیری ضخامت فیلم خشک (DFT)
ضخامت فیلم خشک با استفاده از دستگاههای ضخامتسنج (Coating Thickness Gauge) اندازهگیری میشود. این دستگاهها بر اساس اصول مغناطیسی (برای سطوح فولادی) یا جریان گردابی (برای سطوح غیرآهنی) کار میکنند.
طبق استاندارد SSPC-PA 2، برای هر ۱۰۰ متر مربع سطح، حداقل ۵ نقطه اندازهگیری باید انجام شود. در هر نقطه، ۳ قرائت گرفته شده و میانگین آنها محاسبه میشود.
۸-۲-۲. آزمون چسبندگی (Adhesion Test)
چسبندگی رنگ به سطح فلز و چسبندگی بین لایهها باید مطابق استاندارد بررسی شود. دو روش رایج برای آزمون چسبندگی وجود دارد:
- آزمون Cross-Cut (ISO 2409): با استفاده از تیغ مخصوص، شبکهای از خطوط بر روی سطح رنگ ایجاد شده و میزان کندگی رنگ ارزیابی میشود.
- آزمون Pull-Off (ISO 4624): یک دیسک فلزی (Dolly) بر روی سطح رنگ چسبانده شده و با نیروی کششی جدا میشود. نیروی لازم برای جدا کردن دیسک، چسبندگی رنگ را مشخص میکند.
۸-۲-۳. آزمون تخلخل (Holiday/Pinhole Detection)
تخلخل یا سوراخهای ریز در پوشش رنگ میتوانند نقاط ورود رطوبت و شروع خوردگی باشند. برای تشخیص تخلخل از دستگاه Holiday Detector استفاده میشود. این دستگاه با اعمال ولتاژ الکتریکی، نقاطی که پوشش ناقص است را شناسایی میکند.
۸-۲-۴. بازرسی بصری
بازرسی بصری سادهترین اما بسیار مهمترین روش کنترل کیفیت است. بازرس باید موارد زیر را بررسی کند:
- یکنواختی رنگ
- عدم وجود جاریشدگی (Runs/Sags)
- عدم وجود حباب
- عدم وجود ترک
- عدم وجود پوستهشدگی
- عدم وجود چروکیدگی
- پوشش کامل تمام سطوح
۸-۳. مستندسازی
تمام فعالیتهای کنترل کیفیت باید مستند شوند. گزارشات بازرسی باید شامل اطلاعات زیر باشند:
- تاریخ و ساعت بازرسی
- شرایط جوی (دما، رطوبت، نقطه شبنم)
- نوع و شماره بچ رنگ مصرفی
- ضخامتهای اندازهگیری شده
- نتایج آزمونها
- عیوب مشاهده شده و اقدامات اصلاحی
- نام و امضای بازرس
فصل نهم: عیوب رایج در رنگآمیزی تیرآهن و راهکارهای پیشگیری
۹-۱. جاریشدگی (Runs/Sags)
علت: اعمال رنگ با ضخامت بیش از حد، رقیق بودن بیش از حد رنگ، پاشش از فاصله نزدیک
پیشگیری: رعایت ضخامت مجاز، تنظیم صحیح ویسکوزیته، رعایت فاصله مناسب پاشش
۹-۲. حبابزدگی (Blistering)
علت: وجود رطوبت یا آلودگی نمکی بر روی سطح، اعمال رنگ در دمای بالا، عدم خشک شدن کامل لایه زیرین
پیشگیری: اطمینان از تمیزی و خشکی سطح، رنگآمیزی در دمای مناسب، رعایت زمان Recoat
۹-۳. ترکخوردگی (Cracking/Checking)
علت: ضخامت بیش از حد، عدم سازگاری لایههای مختلف رنگ، پیری و فرسودگی پوشش
پیشگیری: رعایت ضخامت مجاز، استفاده از سیستم رنگ سازگار، تعمیر و نگهداری بهموقع
۹-۴. پوستهشدگی (Flaking/Peeling)
علت: آمادهسازی ناکافی سطح، وجود آلودگی بین سطح و رنگ، عدم رعایت زمان Recoat
پیشگیری: آمادهسازی صحیح سطح، حذف تمام آلودگیها، رعایت فاصله زمانی مجاز بین لایهها
۹-۵. گچیشدگی (Chalking)
علت: تخریب رنگ بر اثر اشعه UV، استفاده از رنگ نامناسب برای فضای بیرونی
پیشگیری: استفاده از رنگهای مقاوم به UV (پلییورتان آلیفاتیک) برای لایه رویه
۹-۶. چینخوردگی (Wrinkling)
علت: اعمال لایه ضخیم، خشک شدن سریع سطح رنگ در حالی که لایههای زیرین هنوز خشک نشدهاند
پیشگیری: رعایت ضخامت مجاز، اجتناب از رنگآمیزی در دمای بسیار بالا
۹-۷. پرتقالیشدن سطح (Orange Peel)
علت: تنظیم نامناسب فشار و نازل دستگاه پاشش، ویسکوزیته بالای رنگ، فاصله زیاد پاشش
پیشگیری: تنظیم صحیح تجهیزات، تنظیم ویسکوزیته، رعایت فاصله مناسب
۹-۸. سوراخهای سوزنی (Pinholes)
علت: وجود رطوبت در هوای فشرده، سرعت بالای خشک شدن حلال، اعمال رنگ بر سطح متخلخل
پیشگیری: استفاده از فیلتر و خشککن هوا، تنظیم شرایط اجرا، استفاده از سیلر برای سطوح متخلخل
فصل دهم: تعمیر و نگهداری رنگآمیزی تیرآهن
۱۰-۱. اهمیت نگهداری پیشگیرانه
رنگآمیزی تیرآهن یک اقدام یکباره نیست. هر پوشش رنگی عمر مفید محدودی دارد و بهمرور زمان تحت تأثیر عوامل محیطی فرسوده میشود. برنامهریزی برای بازرسی و نگهداری منظم میتواند عمر مفید پوشش را بهطور قابل توجهی افزایش دهد و از خوردگی زودهنگام جلوگیری کند.
۱۰-۲. برنامه بازرسی دورهای
| محیط کاربری | فاصله بازرسیها |
|---|---|
| داخلی خشک | هر ۵ سال |
| خارجی معمولی | هر ۲-۳ سال |
| صنعتی | هر ۱-۲ سال |
| دریایی/ساحلی | هر ۶ ماه تا ۱ سال |
۱۰-۳. عملیات ترمیم رنگ
در صورت مشاهده آسیبهای موضعی در پوشش رنگ (خراش، ضربه، خوردگی موضعی)، باید در اسرع وقت عملیات ترمیم انجام شود:
۱. حذف رنگ آسیبدیده و زنگزدگی با ابزار مکانیکی
۲. آمادهسازی سطح تا حاشیه رنگ سالم (به اندازه حداقل ۵ سانتیمتر اضافهتر)
۳. اعمال آستری
۴. اعمال لایههای بعدی مطابق سیستم اصلی
۵. Feathering (هموارسازی مرز بین رنگ قدیم و جدید)
۱۰-۴. رنگآمیزی مجدد کامل
وقتی فرسودگی پوشش به حدی برسد که ترمیم موضعی مقرونبهصرفه نباشد، رنگآمیزی مجدد کامل تیرآهن ضروری میشود. در این حالت:
۱. رنگ قدیمی باید کاملاً حذف شود (سندبلاست، واترجت یا حلال)
۲. سطح به درجه تمیزی مورد نظر آمادهسازی شود
۳. سیستم رنگ جدید طبق مشخصات فنی اعمال شود
فصل یازدهم: نکات ایمنی در رنگآمیزی تیرآهن
۱۱-۱. خطرات بهداشتی
رنگهای صنعتی حاوی مواد شیمیایی مختلفی هستند که میتوانند برای سلامتی انسان مضر باشند:
حلالها: بسیاری از رنگها حاوی حلالهای آلی هستند که بخارات آنها میتواند باعث سردرد، سرگیجه، تهوع و در تماس طولانیمدت، آسیب به کبد و کلیه شود.
پیگمنتهای سمی: برخی رنگها حاوی فلزات سنگین مانند سرب، کروم و کادمیوم هستند که بسیار سمی هستند.
ایزوسیاناتها: رنگهای پلییورتان حاوی ایزوسیانات هستند که میتوانند باعث حساسیت تنفسی شدید و آسم شوند.
۱۱-۲. تجهیزات حفاظت فردی (PPE)
ماسک تنفسی: استفاده از ماسک تنفسی مناسب (فیلتردار یا هوارسان) هنگام رنگآمیزی الزامی است. نوع فیلتر باید متناسب با نوع آلاینده باشد.
عینک ایمنی: محافظت از چشمها در برابر ذرات رنگ و پاشش مواد شیمیایی ضروری است.
دستکش: دستکشهای مقاوم به مواد شیمیایی (نیتریل یا نئوپرن) برای جلوگیری از تماس پوست با رنگ استفاده میشود.
لباس محافظ: لباس کار یکسره یا گان محافظ برای جلوگیری از آلوده شدن لباس و پوست بدن.
کفش ایمنی: کفشهای ایمنی ضدلغزش و مقاوم به مواد شیمیایی.
محافظ شنوایی: هنگام سندبلاست، سطح صدا بسیار بالاست و استفاده از گوشبند یا گوشی حفاظتی ضروری است.
۱۱-۳. ایمنی آتشسوزی
بسیاری از رنگها و حلالها قابل اشتعال هستند. رعایت نکات زیر الزامی است:
- ذخیرهسازی رنگها و حلالها در انبار مناسب و دور از منابع حرارت
- عدم انجام جوشکاری در نزدیکی محل رنگآمیزی
- تهویه مناسب محیط کار
- وجود کپسول آتشنشانی در محل کار
- عدم استعمال دخانیات در محل رنگآمیزی
۱۱-۴. ایمنی محیط زیست
رنگآمیزی تیرآهن در مقیاس صنعتی میتواند اثرات زیستمحیطی داشته باشد. پسماندهای رنگ، حلالهای مصرفشده و ذرات ساینده سندبلاست باید مطابق مقررات زیستمحیطی دفع شوند. استفاده از رنگهای با VOC پایین (Low-VOC) و رنگهای پایه آبی میتواند اثرات زیستمحیطی را کاهش دهد.
فصل دوازدهم: هزینههای رنگآمیزی تیرآهن
۱۲-۱. عوامل مؤثر بر هزینه
هزینه رنگآمیزی تیرآهن تحت تأثیر عوامل متعددی قرار دارد:
نوع رنگ: رنگهای اپوکسی و پلییورتان گرانتر از رنگهای آلکیدی هستند. رنگهای ضدحریق نیز هزینه قابل توجهی دارند.
روش آمادهسازی سطح: سندبلاست هزینه بیشتری نسبت به آمادهسازی با ابزار دستی دارد، اما کیفیت بهتری ارائه میدهد.
تعداد لایهها و ضخامت: هر چه تعداد لایهها و ضخامت کل پوشش بیشتر باشد، مصرف رنگ و هزینه اجرا افزایش مییابد.
شرایط دسترسی: رنگآمیزی تیرآهن در ارتفاع یا در فضاهای محدود هزینه بیشتری دارد (نیاز به داربست، تجهیزات ایمنی و…).
سطح کار: هرچه سطح کار بیشتر باشد، هزینه هر متر مربع معمولاً کمتر میشود (صرفهجویی ناشی از مقیاس).
مکان پروژه: هزینههای نیروی کار و حمل و نقل مواد در مناطق مختلف متفاوت است.
۱۲-۲. مقایسه اقتصادی سیستمهای مختلف رنگآمیزی
اگرچه سیستمهای با کیفیت بالاتر هزینه اولیه بیشتری دارند، اما در بلندمدت اقتصادیتر هستند. یک سیستم ارزان ممکن است هر ۳ تا ۵ سال نیاز به تعمیر یا تجدید داشته باشد، در حالی که یک سیستم با کیفیت ممکن است ۱۵ تا ۲۵ سال بدون نیاز به تعمیر اساسی دوام بیاورد.
۱۲-۳. تخمین بودجه
برای تخمین بودجه رنگآمیزی تیرآهن در یک پروژه، موارد زیر باید محاسبه شوند:
- مساحت کل سطح تیرآهنها (با در نظر گرفتن تمام سطوح بال و جان)
- مصرف رنگ بر اساس ضخامت مورد نیاز و میزان پوششدهی رنگ
- هزینه آمادهسازی سطح
- هزینه نیروی کار
- هزینه تجهیزات و ابزار
- هزینه داربست و دسترسی
- هزینه کنترل کیفیت و بازرسی
لازم به ذکر است که در مجموع هزینههای یک پروژه ساختمانی، علاوه بر رنگآمیزی تیرآهن، هزینه خرید مصالح فولادی مختلف نیز باید مدنظر قرار بگیرد. تهیه ورق فولادی، نبشی و میلگرد نیز بخشهای مهمی از بودجه پروژه را تشکیل میدهند. برای دریافت بهترین قیمتها و مشاوره تخصصی در زمینه خرید تیرآهن در مشهد و سایر مقاطع فولادی، میتوانید با شرکت رادمن آهن تماس بگیرید.
فصل سیزدهم: فناوریها و روندهای جدید در رنگآمیزی تیرآهن
۱۳-۱. نانوپوششها
یکی از جدیدترین پیشرفتها در صنعت پوششدهی، استفاده از نانوذرات در ترکیب رنگها است. نانوذرات مانند نانو اکسید روی، نانو سیلیکا و نانو تیتانیوم دیاکسید میتوانند خواص ضدخوردگی، ضدمیکروبی و خودتمیزشوندگی پوشش را بهبود بخشند. پوششهای نانو عملکرد بسیار بهتری نسبت به پوششهای معمولی دارند و با ضخامت کمتر، حفاظت بهتری ارائه میدهند.
۱۳-۲. رنگهای هوشمند (Smart Coatings)
رنگهای هوشمند نوع جدیدی از پوششها هستند که قابلیت خودترمیمی دارند. این رنگها حاوی میکروکپسولهایی هستند که در صورت ایجاد خراش یا آسیب در پوشش، باز شده و ماده ترمیمکننده آزاد میکنند. این ماده خراش را پر کرده و از نفوذ رطوبت جلوگیری میکند.
۱۳-۳. رنگهای سازگار با محیط زیست
با افزایش توجه به مسائل زیستمحیطی، روند صنعت به سمت استفاده از رنگهای با VOC پایین و رنگهای پایه آبی حرکت کرده است. این رنگها آلودگی هوا کمتری تولید میکنند و برای سلامت کارگران بیخطرتر هستند. تولیدکنندگان رنگ بهطور مداوم در حال توسعه فرمولاسیونهای جدید با عملکرد بهتر و اثرات زیستمحیطی کمتر هستند.
۱۳-۴. پوششدهی الکترواستاتیک پودری
پوششدهی الکترواستاتیک پودری (Powder Coating) روشی است که در آن ذرات رنگ پودری با بار الکترواستاتیک بر روی سطح فلز اعمال شده و سپس در کوره پخت میشوند. این روش بدون استفاده از حلال انجام میشود و بنابراین VOC تولید نمیکند. ضخامت و یکنواختی پوشش بسیار عالی است. اما محدودیت اندازه کوره پخت، استفاده از این روش را برای تیرآهنهای بزرگ محدود میکند.
۱۳-۵. روباتها و اتوماسیون
استفاده از روباتها و سیستمهای اتوماسیون در رنگآمیزی سازههای فولادی در حال گسترش است. روباتهای رنگآمیز میتوانند با دقت و سرعت بالا، رنگ را بهصورت یکنواخت اعمال کنند. همچنین استفاده از روباتها در سندبلاست و بازرسی پوشش نیز در حال توسعه است. این فناوریها علاوه بر بهبود کیفیت، ایمنی کارگران را نیز افزایش میدهند.
فصل چهاردهم: نکات کلیدی و جمعبندی
۱۴-۱. خلاصه نکات مهم رنگآمیزی تیرآهن
- رنگآمیزی تیرآهن یکی از مهمترین اقدامات حفاظتی برای افزایش عمر مفید سازههای فولادی است.
- آمادهسازی سطح مهمترین مرحله فرآیند رنگآمیزی تیرآهن است و بیش از ۷۰ درصد موفقیت پوشش به آن بستگی دارد.
- انتخاب نوع رنگ باید بر اساس شرایط محیطی و نوع کاربری صورت بگیرد.
- سیستمهای چندلایه عملکرد بسیار بهتری نسبت به پوششهای تکلایه دارند.
- رعایت شرایط جوی مناسب هنگام اجرای رنگآمیزی تیرآهن ضروری است.
- کنترل کیفیت در تمام مراحل باید انجام شود.
- برنامهریزی برای بازرسی و نگهداری دورهای عمر مفید پوشش را افزایش میدهد.
- رعایت نکات ایمنی و بهداشتی الزامی است.
۱۴-۲. چکلیست رنگآمیزی تیرآهن
| ردیف | فعالیت | تأیید |
|---|---|---|
| ۱ | بازرسی اولیه و ارزیابی شرایط | ☐ |
| ۲ | انتخاب سیستم رنگ مناسب | ☐ |
| ۳ | چربیزدایی سطح | ☐ |
| ۴ | آمادهسازی سطح (سندبلاست) | ☐ |
| ۵ | بازرسی سطح آمادهسازی شده | ☐ |
| ۶ | بررسی شرایط جوی | ☐ |
| ۷ | اعمال Stripe Coat | ☐ |
| ۸ | اعمال لایه آستری | ☐ |
| ۹ | بازرسی ضخامت آستری | ☐ |
| ۱۰ | اعمال لایه میانی | ☐ |
| ۱۱ | بازرسی ضخامت لایه میانی | ☐ |
| ۱۲ | اعمال لایه رویه | ☐ |
| ۱۳ | بازرسی نهایی | ☐ |
| ۱۴ | مستندسازی | ☐ |
۱۴-۳. توصیههای نهایی
برای پیمانکاران:
- از رنگهای باکیفیت و استاندارد تولیدکنندگان معتبر استفاده کنید.
- نیروی کار ماهر و آموزشدیده بهکار بگیرید.
- از تجهیزات مناسب و کالیبرهشده استفاده کنید.
- دستورالعملهای فنی سازنده رنگ را دقیقاً رعایت کنید.
- کنترل کیفیت مستمر انجام دهید.
برای کارفرمایان:
- بودجه مناسبی برای رنگآمیزی تیرآهن در نظر بگیرید.
- از پیمانکاران مجرب و دارای سابقه استفاده کنید.
- بازرس مستقل و واجد صلاحیت برای نظارت بر کار استخدام کنید.
- از خرید تیرآهن و مقاطع فولادی باکیفیت و استاندارد اطمینان حاصل کنید.
برای خریداران تیرآهن:
- تیرآهن را از فروشندگان معتبر و دارای گواهینامه تهیه کنید.
- پس از خرید، در صورت عدم مصرف فوری، تیرآهنها را در شرایط مناسب انبار کنید.
- قبل از مصرف، رنگآمیزی تیرآهن را با جدیت پیگیری کنید.
فصل پانزدهم: پرسشهای متداول درباره رنگآمیزی تیرآهن
سؤال ۱: آیا رنگآمیزی تیرآهن در ساختمانهای مسکونی ضروری است؟
بله، حتی در ساختمانهای مسکونی که تیرآهن در داخل دیوار و سقف پنهان میشود، حداقل دو لایه رنگ ضدزنگ باید اعمال شود. رطوبت ناشی از بتنریزی و گچکاری میتواند باعث خوردگی تیرآهن شود.
سؤال ۲: بهترین رنگ برای رنگآمیزی تیرآهن چیست؟
بهترین رنگ بستگی به شرایط محیطی دارد. برای شرایط معمولی، سیستم اپوکسی-پلییورتان بهترین عملکرد را دارد. برای محیطهای خورنده، سیستم زینک ریچ-اپوکسی-پلییورتان توصیه میشود.
سؤال ۳: آیا میتوان مستقیماً روی تیرآهن زنگزده رنگ زد؟
خیر، رنگآمیزی مستقیم روی سطح زنگزده نتیجه مطلوبی نخواهد داشت. ابتدا باید زنگزدگی حذف شده و سطح آمادهسازی شود. البته برخی آستریهای مخصوص (Tolerant Primers) تحمل مقداری زنگ سطحی را دارند، اما بهتر است سطح تا حد امکان تمیز شود.
سؤال ۴: عمر مفید رنگآمیزی تیرآهن چقدر است؟
عمر مفید رنگآمیزی به نوع سیستم رنگ، کیفیت اجرا و شرایط محیطی بستگی دارد. یک سیستم با کیفیت در شرایط معمولی میتواند ۱۰ تا ۲۰ سال دوام داشته باشد.
سؤال ۵: آیا گالوانیزه کردن بهتر از رنگآمیزی تیرآهن است؟
هر دو روش مزایا و محدودیتهای خود را دارند. گالوانیزه کردن (غوطهوری در حمام روی مذاب) حفاظت بسیار مؤثری ارائه میدهد و نیاز به نگهداری کمتری دارد. اما هزینه اولیه آن بیشتر است و برای تیرآهنهای بزرگ محدودیت اندازه حمام وجود دارد. رنگآمیزی انعطافپذیری بیشتری دارد و میتواند در محل اجرا شود.
سؤال ۶: آیا میتوان روی تیرآهن گالوانیزه هم رنگآمیزی کرد؟
بله، سیستم دوپلکس (Duplex System) که ترکیبی از گالوانیزه و رنگآمیزی است، بالاترین سطح حفاظت را ارائه میدهد. اما سطح گالوانیزه باید قبل از رنگآمیزی آمادهسازی شود (معمولاً با Sweep Blasting یا پرایمر مخصوص سطوح گالوانیزه).
سؤال ۷: رنگآمیزی تیرآهن در فصل سرد ممکن است؟
رنگآمیزی در دماهای پایین (زیر ۱۰ درجه سانتیگراد) با مشکلات متعددی همراه است. خشک شدن رنگ کند شده، چسبندگی کاهش مییابد و ممکن است رطوبت بر روی سطح تقطیر شود. بعضی رنگها فرمولاسیون ویژهای برای هوای سرد دارند، اما بهطور کلی توصیه میشود رنگآمیزی در فصول گرم انجام شود.
سؤال ۸: فاصله زمانی بین خرید تیرآهن و رنگآمیزی چقدر باید باشد؟
ایدهآلترین حالت این است که تیرآهن در اسرع وقت پس از خرید و نصب رنگآمیزی شود. اگر تیرآهن مدت زمانی در انبار نگهداری میشود، باید در شرایط سرپوشیده و خشک انبار شود و در صورت ظاهر شدن زنگزدگی، قبل از مصرف آمادهسازی و رنگآمیزی شود.
سؤال ۹: آیا نوع تیرآهن بر روش رنگآمیزی تأثیر دارد؟
تمام انواع تیرآهن (IPE، IPB، INP و…) از فولاد ساخته شدهاند و اصول رنگآمیزی برای همه آنها یکسان است. تفاوت فقط در شکل مقطع و سطح کل است که بر مقدار مصرف رنگ و روش اجرا تأثیر میگذارد.
سؤال ۱۰: از کجا میتوانم تیرآهن باکیفیت بخرم؟
برای خرید تیرآهن در مشهد و سایر شهرها، مراجعه به شرکتهای معتبر و دارای سابقه توصیه میشود. شرکت رادمن آهن با عرضه انواع تیرآهن در سایزها و برندهای مختلف و ارائه مشاوره تخصصی، یکی از گزینههای مطمئن برای خرید تیرآهن در مشهد و سراسر کشور است.
فصل شانزدهم: گالوانیزه در مقابل رنگآمیزی تیرآهن
۱۶-۱. مقایسه جامع
| معیار | رنگآمیزی | گالوانیزه |
|---|---|---|
| هزینه اولیه | کمتر | بیشتر |
| هزینه نگهداری | بیشتر | کمتر |
| عمر مفید | ۱۰-۲۰ سال | ۲۰-۵۰ سال |
| امکان اجرا در محل | بله | خیر |
| محدودیت اندازه | ندارد | دارد |
| قابلیت ترمیم | آسان | نسبتاً دشوار |
| انتخاب رنگ | متنوع | فقط نقرهای |
| حفاظت کاتدیک | فقط با زینک ریچ | بله |
| مقاومت مکانیکی | متوسط | بالا |
۱۶-۲. چه زمانی رنگآمیزی تیرآهن بهتر است؟
- وقتی ابعاد تیرآهن بزرگتر از ظرفیت حمام گالوانیزه باشد
- وقتی تنوع رنگ مورد نیاز باشد
- وقتی بودجه محدود باشد
- وقتی ترمیم و نگهداری آسان مورد نظر باشد
- وقتی رنگآمیزی در محل نصب ضرورت داشته باشد
۱۶-۳. چه زمانی گالوانیزه بهتر است؟
- وقتی عمر مفید بالا بدون نیاز به نگهداری مورد نظر باشد
- وقتی سازه در محیط شدیداً خورنده قرار دارد
- وقتی دسترسی برای نگهداری دورهای وجود ندارد
- وقتی مقاومت مکانیکی بالای پوشش مورد نیاز باشد
فصل هفدهم: رنگآمیزی تیرآهن در مناطق مختلف آبوهوایی ایران
۱۷-۱. مناطق خشک و کویری (اصفهان، یزد، کرمان)
در این مناطق بهدلیل رطوبت پایین، خطر خوردگی نسبتاً کمتر است. اما تابش شدید آفتاب و نوسانات دمایی بالا (اختلاف شب و روز) عوامل مهمی هستند. برای رنگآمیزی تیرآهن در این مناطق:
- سیستم دو تا سه لایهای کافی است
- استفاده از لایه رویه مقاوم به UV ضروری است
- رعایت شرایط دمایی هنگام اجرا اهمیت دارد (اجتناب از رنگآمیزی در گرمای شدید ظهر)
۱۷-۲. مناطق ساحلی شمال (گیلان، مازندران)
در مناطق ساحلی شمال کشور، رطوبت بسیار بالا عامل اصلی خوردگی است. بارندگی زیاد و هوای مرطوب شرایط ایدهآلی برای خوردگی فولاد فراهم میکنند:
- سیستم سه تا چهار لایهای با ضخامت بالا توصیه میشود
- استفاده از آستری زینک ریچ ضروری است
- بازرسیهای دورهای باید با فاصله زمانی کمتری انجام شوند
۱۷-۳. مناطق ساحلی جنوب (بوشهر، بندرعباس، هرمزگان)
در مناطق ساحلی جنوب، ترکیب شوری هوا، رطوبت بالا و دمای زیاد شدیدترین شرایط خوردگی را ایجاد میکند:
- سیستمهای پوششدهی سنگین با ضخامت ۳۰۰ تا ۵۰۰ میکرون مورد نیاز است
- استفاده از آستری اپوکسی زینک ریچ غیرآلی ضروری است
- لایه رویه باید از نوع پلییورتان آلیفاتیک با مقاومت بالا در برابر UV و شوری باشد
۱۷-۴. مناطق سردسیر (تبریز، اردبیل، همدان)
در مناطق سردسیر، یخزدگی و نمکپاشی جادهها (برای سازههای در معرض) عوامل تشدیدکننده خوردگی هستند:
- فصل مناسب اجرا محدود به بهار و تابستان است
- نوسانات دمایی شدید باید در انتخاب رنگ لحاظ شود
- انعطافپذیری رنگ اهمیت بالایی دارد
۱۷-۵. شهر مشهد و خراسان رضوی
شهر مشهد با آبوهوای نیمهخشک و سرد، شرایط خوردگی متوسطی دارد. زمستانهای سرد و تابستانهای گرم نوسانات دمایی قابل توجهی ایجاد میکنند. برای پروژههای ساختمانی در مشهد:
- سیستم دو تا سه لایهای معمولاً کافی است
- توجه به انعطافپذیری رنگ بهدلیل نوسانات دمایی اهمیت دارد
- بهترین فصل اجرای رنگآمیزی بهار و اوایل پاییز است
برای پروژههای ساختمانی در مشهد و شهرهای خراسان رضوی، تأمین مقاطع فولادی باکیفیت از اهمیت ویژهای برخوردار است. خرید تیرآهن در مشهد از شرکتهای معتبر مانند رادمن آهن، ضمن تضمین کیفیت محصول، امکان دریافت مشاوره فنی در زمینه نگهداری و رنگآمیزی تیرآهن را نیز فراهم میکند.
فصل هجدهم: محاسبات فنی مرتبط با رنگآمیزی تیرآهن
۱۸-۱. محاسبه سطح تیرآهن
برای تخمین مصرف رنگ، ابتدا باید سطح کل تیرآهن محاسبه شود. سطح تیرآهنهای استاندارد (IPE, IPB, INP) از جداول مرجع قابل استخراج است. بهعنوان مثال:
| نوع تیرآهن | سطح هر متر طول (m²/m) |
|---|---|
| IPE 140 | 0.555 |
| IPE 160 | 0.623 |
| IPE 180 | 0.691 |
| IPE 200 | 0.768 |
| IPE 220 | 0.848 |
| IPE 240 | 0.922 |
| IPE 270 | 1.041 |
| IPE 300 | 1.186 |
۱۸-۲. محاسبه مصرف رنگ
مصرف نظری رنگ بر حسب لیتر بر متر مربع از فرمول زیر محاسبه میشود:
مصرف نظری = DFT ÷ (درصد حجم جامد × ۱۰)
بهعنوان مثال، اگر ضخامت فیلم خشک مورد نیاز ۷۵ میکرون باشد و درصد حجم جامد رنگ ۶۰ درصد:
مصرف نظری = ۷۵ ÷ (۰.۶ × ۱۰) = ۱۲.۵ متر مربع بر لیتر
مصرف عملی معمولاً ۲۰ تا ۳۰ درصد بیشتر از مصرف نظری است (بهدلیل اتلاف رنگ، شکل مقطع و شرایط اجرا).
۱۸-۳. محاسبه ضخامت فیلم تر (WFT)
WFT = DFT ÷ درصد حجم جامد
بهعنوان مثال، اگر DFT مورد نظر ۱۰۰ میکرون و درصد حجم جامد ۵۵ درصد باشد:
WFT = ۱۰۰ ÷ ۰.۵۵ = ۱۸۲ میکرون
فصل نوزدهم: نقش تأمینکنندگان در کیفیت رنگآمیزی تیرآهن
۱۹-۱. اهمیت کیفیت تیرآهن
کیفیت خود تیرآهن نیز نقش مهمی در نتیجه رنگآمیزی دارد. تیرآهنهایی که از فولاد نامرغوب ساخته شدهاند یا در شرایط نامناسب انبار شده و زنگزدگی شدید دارند، آمادهسازی و رنگآمیزی آنها دشوارتر و پرهزینهتر خواهد بود.
تیرآهنهای با کیفیت بالا دارای ویژگیهای زیر هستند:
- سطح صاف و یکنواخت بدون ترک و حفره
- ابعاد دقیق و مطابق استاندارد
- ترکیب شیمیایی مناسب فولاد
- میل اسکیل یکنواخت و چسبنده (که البته قبل از رنگآمیزی باید حذف شود)
۱۹-۲. انتخاب تأمینکننده معتبر
انتخاب تأمینکننده معتبر برای خرید تیرآهن و سایر مقاطع فولادی اهمیت زیادی دارد. یک تأمینکننده خوب باید:
- محصولات استاندارد و دارای گواهینامه عرضه کند
- شرایط انبارداری مناسب برای محصولات داشته باشد
- مشاوره فنی ارائه دهد
- قیمت منصفانه و رقابتی داشته باشد
- خدمات پس از فروش مناسب ارائه دهد
رادمن آهن بهعنوان یکی از شرکتهای پیشرو در زمینه تأمین و فروش مقاطع فولادی در مشهد، با عرضه انواع تیرآهن، ناودانی، پروفیل، ورق، نبشی و میلگرد، خدمات جامعی به پیمانکاران و مهندسان ارائه میدهد. خرید تیرآهن در مشهد از رادمن آهن با تضمین کیفیت و قیمت مناسب امکانپذیر است.
نتیجهگیری
رنگآمیزی تیرآهن یک فرآیند تخصصی و چندمرحلهای است که نیازمند دانش فنی، تجهیزات مناسب و اجرای دقیق است. از آمادهسازی سطح گرفته تا انتخاب نوع رنگ، روش اجرا و کنترل کیفیت، هر مرحله اهمیت خاص خود را دارد. عدم توجه به هر یک از این مراحل میتواند نتیجه نهایی را تحت تأثیر قرار دهد و باعث خرابی زودهنگام پوشش و خوردگی تیرآهن شود.
در این مقاله تلاش کردیم تمام جنبههای مرتبط با رنگآمیزی تیرآهن را بهصورت جامع و کاربردی پوشش دهیم. از اهمیت و ضرورت رنگآمیزی گرفته تا شناخت انواع رنگ، آمادهسازی سطح، روشهای اجرایی، استانداردهای مرتبط، رنگهای ضدحریق، کنترل کیفیت، عیوب رایج، نگهداری و تعمیر، نکات ایمنی و فناوریهای جدید. امیدواریم این مقاله بتواند راهنمای مفیدی برای مهندسان، پیمانکاران، بازرسان و تمام علاقهمندان به این حوزه باشد.
در نهایت به یاد داشته باشید که کیفیت رنگآمیزی تیرآهن مستقیماً به کیفیت تیرآهن مورد استفاده نیز بستگی دارد. برای تهیه تیرآهن و سایر مقاطع فولادی با کیفیت و قیمت مناسب، بهخصوص برای خرید تیرآهن در مشهد، میتوانید از خدمات شرکت رادمن آهن بهرهمند شوید.
منابع و مراجع:
- استاندارد ISO 12944 (Protection of steel structures by protective paint systems)
- استاندارد ISO 8501 (Visual assessment of surface cleanliness)
- استانداردهای SSPC (Society for Protective Coatings)
- نشریه ۱۰۱ سازمان مدیریت و برنامهریزی
- مبحث دهم مقررات ملی ساختمان