برش تیرآهن؛ مرحلهای که هم ارزان تمام میشود، هم گران
برش تیرآهن سادهترین مرحلهی پروژه به نظر میرسد و در عمل، پرتکرارترین جای خطاست. یک شاخ ۱۲ متری را باید به قطعههایی تبدیل کنید که سر جوش، میلیمتری جفت شوند؛ نه یک میلیمتر کمتر، نه دو میلیمتر بیشتر. اگر خریدارید، این خطا از جیب شما میرود؛ اگر جوشکارید، از اعصابتان. پانزده سال است در بازار آهن تهران شاخ میشمارم، بندیل وزن میکنم و قطعهی برشخورده تحویل میگیرم. آنچه میخوانید خلاصهی همین تجربه است، نه ترجمهی کاتالوگ.
⚠️ اگر هنوز سفارش ندادهاید، قبل از هر چیز قیمت روز تیرآهن را ببینید؛ چون روش برش تیرآهن را باید با متراژ و بودجهتان یکی کنید، نه برعکس.
دقت برش کجا به پول تبدیل میشود؟
سه جا بیشتر نیست؛ اما هر سهتا گراناند. اول سر مونتاژ: قطعهای که ۳ میلیمتر بلند است، ستون را کج میکند و جوشکار را مجبور به وصلهکاری. دوم سر وزن: هر شاخهای که بیهوده برش بخورد و دورریز شود، مستقیم از سود پروژه کم میشود. سوم سر قرارداد: تلرانسی که روی کاغذ نیامده باشد، بعد از برش قابل ادعا نیست. تجربهی من این است که پروژههایی که پول برش را دستکم میگیرند، معمولاً دو برابر آن را خرج اصلاح میکنند.
✅ قاعدهی بازار: برش را به چشم هزینه نبینید؛ به چشم بیمهی مونتاژ. بیمهای که ارزانترین نوعش هم از دعوای سر بار ارزانتر است.
تیرآهنی که میخرید، روش برش را تعیین میکند
پاسخ کوتاه این است: قبل از انتخاب ابزار، ببینید چه تیرآهنی در دست دارید. IPE، INP، هاش و لانهزنبوری هر کدام زیر دیسک و مشعل رفتار متفاوتی دارند؛ بال شیبدار INP گونیا را سر میخورد و ضخامت بال هاش، فرز را از نفس میاندازد. شناخت مقطع، نیمی از تصمیم است.

IPE؛ محبوب بازار و خوشبرشترین مقطع
IPE بال موازی دارد و ضخامت بالش یکنواخت است؛ یعنی گیره راحت میگیرد، گونیا راحت میخوابد و خط برش سر نمیخورد. برای برش تیرآهن در سایزهای ۱۴ به پایین حتی فرز هم در کارهای محدود جواب میدهد. در سایز ۱۸ به بالا، اره نواری یا حداقل هوابرش با راهنما انتخاب عاقلانهتر است. تولید داخل بیشتر از جنس ST37 است و نرمتر از ST52 برش میخورد.
INP؛ بال شیبدار و دردسر گیره
INP همان تیری است که قدیمیترهای بازار به آن تیر معمولی میگویند؛ بالهایش شیب دارد. مشکل اینجاست که نه گونیا روی بالش میخوابد و نه گیره. 📌 برای برش زاویهدار تیرآهن INP، گیره را روی جان ببندید و زاویه را از جان بگیرید؛ بال شیبدار فقط گولتان میزند. ضخامت بالش هم بیشتر از IPE همسایز است، پس وقت برش تیرآهن را بیشتر حساب کنید.
هاش (HEA/HEB)؛ سنگینوزنی که فرز را میکشد
هاش، وزنهبردار خانواده است. HEB ۱۶۰ بال ۱۳ میلیمتری و وزن متری حدود ۴۲.۶ کیلوگرم دارد؛ یعنی یک شاخ ۱۲ متری آن نیم تن است. 🏗️ برای برش تیرآهن هاش، فرز و اره دیسکی کوچک را کنار بگذارید؛ دیسک میشکند، اپراتور میترسد و قطعه خراب میشود. اره نواری صنعتی یا پلاسما CNC تنها گزینههای منطقیاند. هزینهی برش تیرآهنِ هاش را هم از اول داخل بودجه بگذارید؛ برش دستی روی هاش یعنی برگشت خوردن کنترل کیفیت.
لانهزنبوری؛ برشی که خودش محصول میسازد
تیر لانهزنبوری از برش زیگزاگی جان یک تیر معمولی و جوش دو نیمه با فاصله ساخته میشود. جالب است که اینجا خود برش، ارزش افزوده میسازد: ارتفاع تیر زیاد میشود و ظرفیت باربری بالا میرود. خط زیگزاگ باید با شابلون یا CNC اجرا شود؛ برش دستی تیرآهن دو نیمه را نامساوی میکند و سر جوش، ارتفاع تیر یکدست نمیشود.
| سایز اسمی | IPE وزن هر متر (kg) | IPE ارتفاع×عرض بال (mm) | INP وزن هر متر (kg) | INP ارتفاع×عرض بال (mm) |
|---|---|---|---|---|
| ۱۲ | ۱۰.۴ | ۱۲۰×۶۴ | ۱۱.۱ | ۱۲۰×۵۸ |
| ۱۴ | ۱۲.۹ | ۱۴۰×۷۳ | ۱۴.۹ | ۱۴۰×۶۶ |
| ۱۶ | ۱۵.۸ | ۱۶۰×۸۲ | 17.۹ | ۱۶۰×۷۴ |
| ۱۸ | ۱۸.۸ | ۱۸۰×۹۱ | ۲۱.۹ | ۱۸۰×۸۲ |
| ۲۰ | ۲۲.۴ | ۲۰۰×۱۰۰ | ۲۶.۲ | ۲۰۰×۹۰ |
| ۲۲ | ۲۶.۲ | ۲۲۰×۱۱۰ | ۳۱.۱ | ۲۲۰×۹۸ |
| ۲۴ | ۳۰.۷ | ۲۴۰×۱۲۰ | ۳۶.۲ | ۲۴۰×۱۰۶ |
| ۲۶ | — | — | ۴۱.۹ | ۲۶۰×۱۱۳ |
| ۲۷ | ۳۶.۱ | ۲۷۰×۱۳۵ | — | — |
| ۲۸ | — | — | ۴۷.۹ | ۲۸۰×۱۱۹ |
| ۳۰ | ۴۲.۲ | ۳۰۰×۱۵۰ | ۵۴.۲ | ۳۰۰×۱۲۵ |
⚠️ این وزنها اسمیاند و از جداول استاندارد آمدهاند. وزن واقعی را فقط باسکول تعیین میکند؛ کسری وزن هر کارخانه را موقع تسویه حساب کنید.
📌 نکتهی کارگاهی: خط برش را با خطانداز فلزی و ماژیک صنعتی بکشید، نه گچ. گچ را باد و دستکش پاک میکنند؛ ماژیک سر برش میماند و ضخامت دیسک یا شعله را هم میتوانید از همان خط حساب کنید.
هفت روش برش تیرآهن و عیبهای هرکدام
هفت روش برش تیرآهن در بازار ایران رایج است و هیچکدام «بهترین» نیست؛ هرکدام برای یک جور پروژه ساخته شده. نکتهی مهم این است که عیب هر روش را قبل از انتخاب بدانید، نه بعد از برش.
هوابرش (اکسیفیول)؛ روش کارگاههای ایران
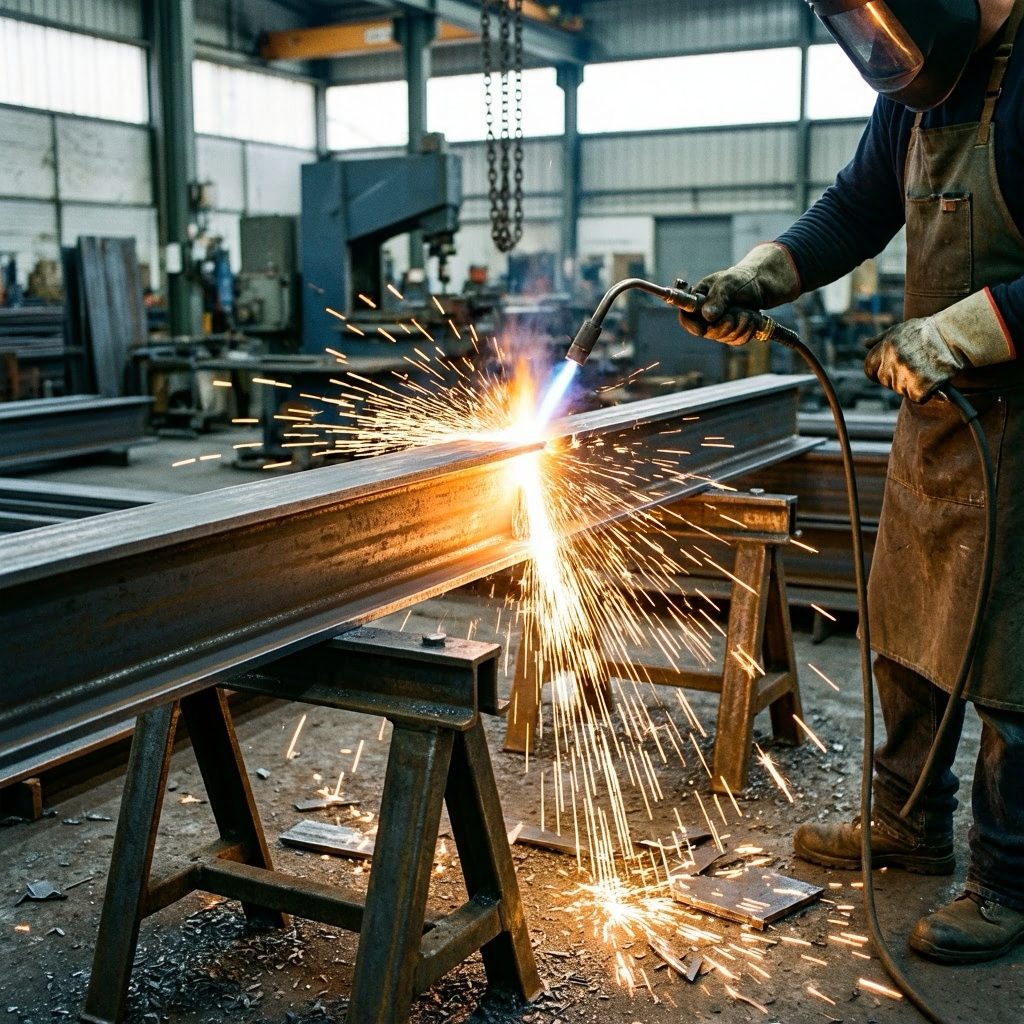
هوابرش هنوز رایجترین روش برش تیرآهن در کارگاههای ایران است و دلیلش ساده است: بدون برق کار میکند، ارزان است و تا ضخامتهای خیلی بالا جواب میدهد. 🔧 شعله، فولاد را تا دمای اشتعال گرم میکند و جریان اکسیژن، فلز اکسیدشده را میبُرد. سقف ضخامت کاربردی هوابرش دستی بالاست؛ در کارگاههای تهران ضخامتهای ۵۰ تا ۱۰۰ میلیمتر را راحت میبرند و برای سنگینترها مشعل ماشینی با دو نازل میگذارند. اعداد دقیق تابع قطر نازل و فشار اکسیژن است و باید از جدول سازندهی مشعل خوانده شود. عیبهایش را هم صریح بگویم: دقتش به دست اپراتور است، ناحیهی HAZ میسازد، دود دارد و برای جوشهای حساس، لبهاش باید سنگ زده شود. برای ستون و تیرهای معمولی اسکلت، با یک اپراتور حرفهای، هنوز انتخاب درستی است.
اره نواری؛ دقیقترین گزینهی کارگاهی
اره نواری تیغهی بایمتال را با حرکت پیوسته از مقطع رد میکند و برش سرد تحویل میدهد؛ بدون HAZ، با سطحی که مستقیم آمادهی جوش است. ✅ عیبش سرعت کمتر و قیمت دستگاه است؛ برای کارگاه سولهسازی و سازهی فلزی که روزی صد برش میخورد، هزینهاش خیلی زود برمیگردد. زاویههای تکرارشونده را هم با دقت میزند. فقط حواستان به تیغه باشد؛ تیغهی کند، سطح را میسوزاند و وقت را دو برابر میکند.
پلاسما؛ سریع، اما پرمصرف
پلاسما سریعتر از هوابرش میبُرد و HAZ کمتری جا میگذارد. مصرفیهایش گراناند: نازل و الکترود مدام عوض میشوند و برق سهفاز میخواهد. در کارخانههای سازهی فلزی که حجم بالاست، پلاسما بهخصوص روی CNC توجیه دارد؛ برای کارگاه کوچک، هزینهی مصرفیاش از سود کار بیشتر میشود. برای برش تیرآهن تا سایز ۳۰ جواب میدهد و کیفیت لبهاش از هوابرش بهتر است.
لیزر؛ قلمرو ورق، نه تیرآهن
لیزر دقیقترین روش برش فلز است، اما اجازه بدهید صریح باشم: در برش تیرآهن عملاً جایی ندارد. هزینهی دستگاه، محدودیت ضخامت و مقطع سهبعدی تیر، لیزر را غیراقتصادی میکند. جایی که لیزر حکمرانی میکند، برش لیزری ورق است؛ قطعات ظریف و تیراژ بالا روی ورق. اگر کسی برای برش شاخ به شما لیزر پیشنهاد داد، اول استعلام قیمتش را بگیرید و بعد بخندید.
فرز (سنگ فرز)؛ ابزار اصلاح، نه خط تولید
فرز ۲۳۰ ارزان و همهجا هست، اما خط تولید نیست. ⚠️ سطح برشش موجدار است، دیسکش میشکند و روی سایز ۱۶ به بالا، زمانش از ارزش کار بیشتر میشود. نظر من: فرز برای تیرآهن ۱۴ به پایین، تعمیرات و اصلاحات آخر کار است. برای اسکلت ساختمان، فرز یعنی تلرانسهای چشمی و جوشهای وصلهای.
اره دیسکی سرد؛ گزینهی میانی
اره دیسکی سرد با دور پایین و تیغهی HSS میبُرد و سطحش از فرز خیلی بهتر است. برای برش تیرآهن در کارگاه کوچکی که اره نواری نمیخرد ولی فرز هم کافی نیست، گزینهی منطقی است. عیبش محدودیت سایز و قیمت تیغه است؛ برای مقاطع بالای ۲۰ معمولاً کم میآورد ⟪بررسی شود⟫.
CNC؛ سیستمی که روی روشها سوار میشود
CNC روش برش نیست؛ سیستم کنترل حرکت است که روی پلاسما، هوابرش یا لیزر سوار میشود. کاری که میکند، حذف خطای دست و تکرارپذیری کامل است. برای تیراژ بالا بهصرفه است؛ برای بیست برش در ماه، پول دستگاه را هرگز برنمیگردانید. برای برش زاویهدار تیرآهن در تیراژ بالا، CNC+پلاسما امروز استاندارد کارخانههای سوله است.
| معیار | هوابرش | اره نواری | پلاسما | لیزر | فرز | اره دیسکی سرد | CNC + پلاسما |
|---|---|---|---|---|---|---|---|
| دقت | متوسط (۲–۳ میلیمتر) | خیلی بالا (حدود ۱ میلیمتر) | بالا | عالی | کم | خوب | عالی و تکرارپذیر |
| سرعت | بالا | متوسط | خیلی بالا | بالا | کم | متوسط | بالا |
| هزینهی تجهیزات | کم | متوسط تا بالا | بالا | خیلی بالا | خیلی کم | کم تا متوسط | خیلی بالا |
| ناحیهی HAZ | زیاد | صفر | کم | خیلی کم | صفر* | صفر | بسته به منبع |
| حملپذیری | بالا | ندارد | محدود | ندارد | بالا | متوسط | ندارد |
| جایگاه عملی | کارگاه و محل پروژه | کارگاه سازهی فلزی | کارخانه و کارگاه حرفهای | برش ورق | تعمیرات و اصلاحات | کارگاه کوچک | تیراژ بالا |
*فرز HAZ متالورژیکی ندارد، اما دیسک کند میتواند لبه را سطحی بسوزاند؛ این دو را با هم قاطی نکنید.
📌 نکتهی کارگاهی: قبل از روشنکردن مشعل هوابرش، اتصالات شیلنگ را با آب و صابون تست نشتی کنید. هرگز با شعله دنبال نشتی نگردید؛ ترکیب اکسیژن و استیلن در فضای بسته، آتشبازی نمیخواهد.
باد، سرما و باران چه بلایی سر برش تیرآهن میآورند؟
شرایط محیطی در سایت، روشی را که در کارگاه جواب داده بود خراب میکند. باد شعلهی هوابرش را منحرف میکند و خط برش تیرآهن موجدار میشود؛ در هوای باز، اطراف محل برش را حفاظ بزنید و سرعت مشعل را با باد تنظیم کنید. سرما هم قضیه را عوض میکند: فولاد در دمای زیر صفر شکنندهتر رفتار میکند و برش حرارتی روی مقاطع ضخیم بدون پیشگرمایش، ترک میکروسکوپی جا میگذارد. باران را هم جدی بگیرید؛ سطح خیس، برش تیرآهن با پلاسما و هوابرش را بدقلق میکند و در ابزارهای برقی خطر شوک دارد. قاعدهی من در پروژههای زمستانی: برش تیرآهن حساس را داخل کارگاه ببرید و فقط اصلاحات ریز را به سایت واگذار کنید.
چهار سناریوی واقعی برش تیرآهن با عدد و حساب
این چهار مورد را خودم یا همکارانم در تهران و حومه از نزدیک دیدهایم. عددها واقعیاند، اسم پروژهها را عوض کردهام.
سناریوی اول: سولهی ۶۰۰ متری در شهرک صنعتی عباسآباد
۲۶ ستون ۶.۵ متری از IPE ۲۰ و ۵۲ رفتر میانگین ۵.۸ متری از IPE ۱۸؛ جمعاً حدود ۹.۴ تن. ستونها برش ساده داشتند، سر رفترها زاویهدار بود. اره نواری زاویهدار این کار را ۴ روزه جمع کرد و دورریز ۴.۱ درصد شد. 🏗️ پروژهی مشابهی را قبلاً با هوابرش دستی برده بودند؛ سر مونتاژ، رفترها ۵ تا ۸ میلیمتر بازی داشتند و هزینهی جرثقیل و جوش اصلاحی، پسانداز برش را خورد. برای برش زاویهدار تیرآهن، روش دستی را خط بزنید مگر اپراتور واقعاً حرفهای باشد.
سناریوی دوم: اسکلت پنج طبقه در منطقه ۲۲ تهران
۲۷ تن IPE ۱۶ و ۱۴ برای ستون و تیر. خریدار برای کمکردن هزینه، برش تیرآهن را به کارگاه ارزانقیمت داد؛ ۱۴ شاخه با خطای ۴ تا ۵ میلیمتری تحویل گرفت. سر مونتاژ، جرثقیل معطل ماند، ۹ ستون وصله خورد و هزینهی اصلاح تقریباً ۱.۸ برابر کارمزد اولیه شد ⟪بررسی شود⟫. 💰 درس: قرارداد برش باید تلرانس بنویسد؛ «برش ارزان» بدون تلرانس یعنی برش گران با چند روز تأخیر.
سناریوی سوم: بازسازی ویلای ۳۰۰ متری در لواسان
۱۱ شاخ IPE ۱۴ و ۶ شاخ IPE ۱۲ برای کنسول و پله. برش تیرآهن در محل با فرز ۲۳۰ انجام شد؛ دو نفر، دو روز کامل. سه شاخه برای زاویهی ۴۵ درجهی پله با چشم بریده شد و خطا خورد؛ دورریز ۱۸ درصد در برابر ۴ درصدِ برش کارگاهی. هزینهی دستمزد دو روز، از کارمزد برش کارگاهی بیشتر درآمد. ✅ برش در محل فقط وقتی توجیه دارد که قطعه واقعاً جابهجا نمیشود.
سناریوی چهارم: سازهی جرثقیل سقفی ۱۰ تنی
۹.۸ تن HEB ۱۶۰ و ۲۰۰ برای ستون و شاهتیر؛ ۶۸ قطعه با پلاسما CNC برش خورد و تلرانس ±۱ میلیمتر تحویل داده شد. ضخامت بال هاش جایی برای خطای دستی نمیگذارد؛ یک برش ناصاف روی این مقاطع یعنی یک اتصال جوشی پرهزینه برای اصلاح. برای استعلام قیمت روز تیرآهن و مقایسهی متریال با کارمزد برش تیرآهن صنعتی، همیشه یک استعلام جدا بگیرید.
وزن، تناژ و هزینهی برش تیرآهن؛ حساب قبل از بریدن
حسابوکتاب ساده است، اما همین سادهها معمولاً اشتباه میشود: وزن قطعه یعنی وزن متری ضربدر طول، و تعداد شاخ یعنی مجموع طولها تقسیم بر ۱۲ متر. دورریز را هم باید از اول داخل معادله بگذارید؛ ۵ تا ۸ درصد عدد واقعبینانهای برای برشهای استاندارد است. قبل از برش تیرآهن، همین سه عدد را روی کاغذ بیاورید تا سر تسویه غافلگیر نشوید.
مثال عددی کامل
فرض کنید ۸ ستون ۳.۴ متری و ۱۶ تیر ۵.۲ متری از IPE ۱۸ میخواهید. طول کل میشود ۱۱۰.۴ متر؛ وزن متری IPE ۱۸ حدود ۱۸.۸ کیلوگرم است، پس تناژ شما حدود ۲.۱ تن است. شاخهی ۱۲ متری: ۱۱۰.۴ تقسیم بر ۱۲ میشود ۹.۲، یعنی ۱۰ شاخ میخرید و حدود ۸ درصد طول اضافه برای دورریز و سرشاخه دارید. 💰 هزینهی نهایی = وزن باسکولی × قیمت روز تیرآهن + کارمزد برش تیرآهن؛ هر دو را سر یک میز استعلام کنید تا عدد پایانی غافلگیرتان نکند.
کسر وزن و باسکول؛ جایی که معامله واقعی میشود
وزن اسمی جدول با وزن واقعی شاخ همیشه یکی نیست. 📊 باسکول حرف آخر است و کسری وزن یعنی همین اختلاف بین اسمی و واقعی. در بازار تهران، مبنای تسویه باید باسکولنامه باشد؛ خریدار حرفهای وزن را سر بار کنترل میکند، نه روی فاکتور.
| روش | زمان تقریبی هر برش (IPE ۱۸) | یادداشت میدانی |
|---|---|---|
| فرز ۲۳۰ | ۵ تا ۱۵ دقیقه | دیسک سالم و اپراتور صبور شرط است |
| هوابرش | ۲ تا ۶ دقیقه | بستگی به تمیزی خط و باد دارد |
| اره نواری | ۳ تا ۱۰ دقیقه | زمان فیکسکردن و خنککاری هم حساب است |
| پلاسما | ۱ تا ۴ دقیقه | بعد از راهاندازی سریع است |
| اره دیسکی سرد | ۲ تا ۵ دقیقه | برای IPE تا حدود ۲۰ ⟪بررسی شود⟫ |
📌 نکتهی کارگاهی: برشها را از دو سر شاخ شروع کنید، نه یک سر. اگر خطایی رخ بدهد یا نقشه عوض شود، ته شاخ یک تکهی بلند میماند، نه مشتی خردهریز بیاستفاده.
برش تیرآهن را به فروشنده بدهیم، کارگاه شخص ثالث یا خودمان؟
جواب کوتاه: بستگی به حجم و فاصله دارد. اگر زیر دو تن میخرید، برش تیرآهن را همانجا که میخرید انجام بدهید؛ جابهجایی و بارگیری دوباره حذف میشود و وزن و برش سر یک فاکتور میآید. بین دو تا ده تن، مقایسه کنید: کارگاه شخص ثالث ممکن است کارمزد برش تیرآهن را پایینتر بدهد ولی هزینهی دو بار حمل را باید به معادله اضافه کنید. بالای ده تن، معمولاً خرید درب کارخانه و برش در کارگاه خودتان یا پیمانکار سازه بهصرفهتر است. هر کدام را انتخاب کردید، تلرانس و Cut List را قبل از شروع روی کاغذ بیاورید؛ هیچکدام از این سه مسیر بدون مدرک، امن نیست.
برش تیرآهن و جوش؛ جایی که HAZ تعیین تکلیف میکند
پاسخ مستقیم: جوش روی لبهی هوابرشی، رفتارش با جوش روی لبهی ارهی نواری فرق میکند. کسی که این را نادیده بگیرد، ترک و تخلخل میبیند و نمیداند چرا.
HAZ چیست و چرا جوشکار باید بشناسدش؟
HAZ همان ناحیهی کنار خط برش حرارتی است که ساختار فولادش عوض شده. در برش تیرآهن با هوابرش این ناحیه چند میلیمتر است، در پلاسما کمتر و در برش سرد اصلاً وجود ندارد. ⚠️ برای اتصالات لرزهای، خیلی از ناظرها لبهی هوابرشی خام را قبول نمیکنند؛ سنگزنی لبه قبل از جوش، ارزانترین کاری است که میتوانید برای سلامت اتصال بکنید.
ST37 و ST52؛ تفاوت در برش و جوش
ST37 نرم است، راحت برش میخورد و جوشپذیریاش بالاست. ST52 سختتر است؛ تیغه را زودتر کند میکند، برشش زمان میبرد و در ضخامتهای بالا پیشگرمایش میخواهد. اگر نقشه ST52 خورده، بودجهی برش و دستمزد جوش را از جدول ST37 نخوانید؛ عددها فرق میکند.
آمادهسازی لبه و ورق اتصال
جایی که ورق اتصال یا گاستپلیت میخورد، برش باید زاویهدار و تمیز باشد. پخ لبه برای جوش شیاری طبق ضوابط AWS D1.1 زده میشود و زاویهی پخ معمولاً حول ۳۰ تا ۳۵ درجه است ⟪بررسی شود⟫. پخ با سنگ، فرز یا شیارزن پلاسما زده میشود؛ قاعدهی سر کارگاه این است که طول پای پخ را با گیج پخ چک کنید، نه با چشم. اختلاف ۲ میلیمتر در زاویهی پخ، حجم فلز جوش و حرارت ورودی را عوض میکند. لبهی خام و ناصاف اینجا یعنی جوش نفوذنکرده و برگشت خوردن تست غیرمخرب.
📌 نکتهی کارگاهی: تیر رنگخورده یا گالوانیزه را قبل از برش حرارتی، موضعی سنباده بزنید. دود رنگ و اکسید روی، حال اپراتور را میگیرد و خط برش را هم کثیف میکند.
استانداردها و تلرانسهای برش تیرآهن
تلرانس یعنی عددی که روی کاغذ قرارداد مینویسید، نه حسی که جوشکار دارد. پروژههای برش تیرآهن که تلرانس ندارند، سر مونتاژ دعوا دارند؛ همین ساده.
عددها را از کدام مدرک برداریم؟
مبحث دهم مقررات ملی ساختمان، مرجع اصلی طرح و اجرای سازهی فولادی در ایران است. برای الزامات اجرا و کیفیت سطح برش تیرآهن، EN 1090-2 مرجع اروپایی معتبر است و برای تلرانس طول اعضا، AISC 303 عدد میدهد. آمادهسازی لبهی جوش هم از AWS D1.1 خوانده میشود. 📊 اگر نقشه و مشخصات فنی پروژه عدد تلرانس دارد، همان ملاک است؛ استانداردها فقط پشتیباناند.
| پارامتر | تلرانس رایج کارگاهی | تلرانس سختگیرانهی پروژه |
|---|---|---|
| طول قطعه (تا ۹ متر) | ±۲ میلیمتر | ±۱ میلیمتر |
| زاویهی سر برش | ±۱ درجه | ±۰.۵ درجه |
| عمود بودن صفحهی برش | ±۱.۵ میلیمتر ⟪بررسی شود⟫ | ±۱ میلیمتر |
| ناهمواری لبهی برش حرارتی | بدون ذوبآویز و شیار عمیقتر از ۱ میلیمتر | سنگزنی کامل لبه |
| صافی طولی قطعه | مطابق مبحث دهم ⟪بررسی شود⟫ | طبق مشخصات فنی پروژه |
⚠️ عددهای دقیق AISC و EN را از ویرایش روزِ مدرک بردارید؛ نسخهها بهروز میشوند و عدد حفظی، مدرک نیست.
ایمنی برش تیرآهن؛ یک دقیقه بازرسی که جانتان را میخرد
ارزانترین بیمهی کارگاه، یک دقیقه بازرسی قبل از روشنکردن دستگاه است. بیشتر حوادث برش تیرآهن از دیسک شکسته، شیلنگ نشتیدار و قطعهی مهارنشده میآیند؛ هر سهتا قبل از شروع قابل دیدناند.
تجهیزات حفاظت فردی
شیلد صورت برای فرز، عینک تیرهی جوشکاری برای هوابرش و پلاسما، دستکش، لباس آستینبلند نخی یا چرمی، کفش سرپنجه و محافظ گوش؛ هیچکدام قابل حذف نیست. دستکش پلاستیکی زیر جرقه ذوب میشود و به پوست میچسبد؛ این را هر اپراتور تازهکاری باید روز اول بشنود.
چکلیست قبل از شروع برش
☐ متر، گونیا، خطانداز و ماژیک صنعتی دم دست است
☐ خط برش کشیده شده و ضخامت دیسک یا شعله لحاظ شده
☐ شاخ با گیره و تکیهگاه مهار شده
☐ دیسک ترک ندارد؛ تیغهی اره کند نیست
☐ شیلنگهای گاز با آب و صابون تست نشتی شده
☐ کپسول آتشنشانی نزدیک محل کار است
☐ محیط از حلال، قوطی رنگ و کارتن خالی شده
☐ برای قطعهی جداشونده تکیهگاه گذاشته شده
☐ لیست قطعات (Cut List) کنار دستگاه است
☐ همهی نفرات تجهیزات حفاظت فردی کامل دارند
انبارداری و حمل قطعات برشخورده
قطعهی دقیق برش تیرآهن اگر در انبار و حین بارگیری آسیب ببیند یا بینشانه گم شود، همان برش دقیق به درد نمیخورد. نگهداری و حمل، ادامهی همان فرآیند است.
قبل و بعد از برش
شاخ خام را روی الوار و دور از زمین بخوابانید تا رطوبت به جانش نرسد. یک عادت خوب که در انبارهای حرفهای دیدهام: رنگزدن سر شاخها بر اساس سایز، قبل از برش تیرآهن. بعد از برش، قطعات همان رنگ را نگه میدارند و گمشدن سایز در قفسه تقریباً صفر میشود؛ هزینهاش یک قوطی اسپری است. بعد از برش، قطعات را شمارهگذاری کنید؛ رنگی یا با پلاک، مهم نیست، فقط هر قطعه باید مارک نقشه را داشته باشد. 📦 قطعات همگروه را بندیل کنید و بندیلها را تسمه بزنید؛ بندیل شل داخل کفی، سر پیچها به هم میخورد و لبهها میپرد.
چکلیست تحویل قطعات برشخورده
☐ هر قطعه مارک یا شمارهی نقشه دارد
☐ طولها نمونهگیری و با متر کنترل شده
☐ زاویهها با گونیا و شابلون چک شده
☐ لبهها سرباره و ذوبآویز ندارند
☐ قطعات همگروه بندیل و تسمه شدهاند
☐ لیست تحویل با Cut List مطابقت دارد
☐ قطعات روی الوار و با فاصله از زمین چیده شدهاند
☐ سر بار قبل از پلمپ کفی عکس گرفته شده
☐ فاکتور رسمی و باسکولنامه ضمیمهی مدارک است
☐ 🚛 مسیر حمل برای شاخهای بلند و قطعات زاویهدار چک شده
چیدمان روی کفی و حمل قطعات برشخورده
بارگیری تیرآهنِ برشخورده با شاخ خام فرق دارد؛ قطعهها ناهمطولاند و بار باید طوری بسته شود که وسط کفی سنگینتر باشد، نه یک طرفش. قطعات کوتاه را داخل قفسه یا بین دو شاخ بلند بگذارید و بندیلها را با تسمهی فلزی ببندید، نه سیم مفتول. سر پیچها، برش تیرآهنِ زاویهدار آسیبپذیرترین نقطهی بارند؛ کاغذ یا چوب بینشان بگذارید. برای حمل شهری بالای ۱۲ متر مجوز میخواهد و برای جاده، تسمهی دولایه و پلمپ کفی را قبل از حرکت عکس بگیرید؛ سر تحویل، همین عکس حکم مدرک را دارد.
خطاهای سفارشگذاری و ۶ اشتباه رایج خریداران
بیشتر خطاهای برش تیرآهن قبل از خود برش اتفاق میافتد؛ سر میز خرید. این شش اشتباه را هر هفته در بازار آهن تهران میبینم.
۶ اشتباه رایج خریداران
- سفارش طول برشخورده بدون Cut List. لیست قطعات با شمارهی مارک نقشه را ندهید، کارگاه خودش تصمیم میگیرد؛ هر خطایی هم که پیش بیاید پای شما نوشته میشود. ⚠️ یک برگهی اکسل ساده، از هزار کلمه حرف زدن با کارگاه دقیقتر است.
- نپرسیدن کارمزد و تلرانس برش تیرآهن قبل از معامله. بعد از برش، چانهزدن فایده ندارد؛ قطعه بریده شده و شما محتاج تحویلید. کارمزد هر برش یا هر تن را قبل از بستن معامله روی کاغذ بیاورید.
- شاخ حسابکردن بهجای کیلو بین IPE و INP. یک شاخ ۱۲ متری IPE ۱۴ حدود ۱۵۴.۸ کیلوگرم است و همین شاخ در INP ۱۴ حدود ۱۷۸.۸ کیلوگرم؛ یعنی هر شاخ ۲۴ کیلو اختلاف. 💰 در سفارش ۱۲ شاخه، حدود ۲۸۸ کیلوگرم اختلاف وزن میشود که اگر نفهمید، از جیبتان رفته.
- چشمپوشی از کسری وزن و باسکولنامه. وزن اسمی را مبنا کنید و چند درصد بعد از بارگیری کسری پیدا کنید. تسویه باید با وزن باسکول و فاکتور رسمی باشد؛ نه با عدد تلفنی.
- خرید بدون فاکتور رسمی بهخاطر چند تومان ارزانی. حوالهی شفاهی موقع اختلاف، هیچ مدرکی به شما نمیدهد؛ نه برای حسابرس، نه برای گارانتی وزن، نه برای مرجوعی. ✅ فاکتور رسمی فقط کاغذ نیست، تکلیف حقوقی شماست.
- تحویل گرفتن بدون کنترل ابعاد سر بار. بعد از بارگیری، دعوا تمام است. سر بار متر دستتان باشد، طول و زاویه را نمونهگیری کنید و بعد امضا بزنید. برای هماهنگی و استعلام دقیق، تماس با کارشناس فروش قبل از سفارش، ارزانترین مشاورهی پروژه است.
خرید تیرآهن از رادمان آهن
خرید از رادمان آهن یک روال مشخص دارد: استعلام قیمت روز، تأیید وزن و طول، صدور فاکتور رسمی، هماهنگی بارگیری و ارسال به شهرستان. هیچ عدد ثابتی هم نمیتوانم اینجا بنویسم چون قیمت آهن روزانه عوض میشود؛ عدد درست، همان استعلام همان روز است.
روال معاملهی درست در بازار تهران مشخص است: استعلام کتبی با ذکر سایز، طول، تعداد و شهر مقصد؛ پاسخ با قیمت روز و زمان بارگیری؛ تسویه با فاکتور رسمی و وزن باسکول؛ و برای شهرستان، بارنامهی معتبر قبل از حرکت کامیون. اگر جنس برای پروژهی دولتی یا ارگان خاص است، مشخصات فنی را همان اول استعلام بگویید تا پیشفاکتور با همان استاندارد زده شود.
✅ در معامله با رادمان آهن، وزن مبنا باسکول است و فاکتور رسمی صادر میشود؛ بارگیری با جرثقیل انجام میشود و برای شهرستانها، هماهنگی حمل قبل از بارگیری قطعی میشود. اگر برش تیرآهن هم در سفارشتان هست، طول برشخورده و Cut List را موقع استعلام اعلام کنید تا برنامهی بارگیری بر همان اساس بسته شود. برای تماس با ما و ثبت استعلام، فرم تماس همیشه باز است.
سؤالات متداول درباره برش تیرآهن
برش تیرآهن را در کارگاه انجام بدهیم یا محل پروژه؟
اگر دسترسی به برق و جرثقیل دارید، کارگاه همیشه انتخاب اول است. تیر روی میز برش مهار میشود، تلرانس کنترل میشود و دورریز پایین میآید. برش در محل فقط وقتی توجیه دارد که قطعهی بلند جابهجا نمیشود یا تعمیرات موردی است. در محل، باد، خاک و نبود میز، دقت را میخورد؛ آن را هزینهی اضافه حساب کنید.
کارمزد برش تیرآهن چطور محاسبه میشود؟
دو شیوه رایج است: مبلغ ثابت برای هر برش، یا مبلغ به ازای هر تن قطعهی خروجی. برش زاویهدار و پخ معمولاً گرانتر از برش مستقیم است. بعضی کارگاهها هزینهی جابهجایی شاخ و شمارهگذاری قطعات را جدا میگیرند. قبل از قرارداد بپرسید تلرانس و کنترل ابعاد داخل همان قیمت هست یا نه؛ عدد دقیق را هم روز معامله استعلام کنید.
برای برش تیرآهن IPE ۱۸ فرز جواب میدهد؟
از نظر فنی شدنی است، ولی نه دقیق و نه اقتصادی. دیسک ۲۳۰ روی جان نازک IPE ۱۸ راه میرود اما سطح برش موجدار میشود و هر شاخ دو برش، نزدیک نیم ساعت وقت میگیرد. اگر قطعات محدود و غیرسازهای است، قبول؛ برای اسکلت، اره نواری یا هوابرش با راهنما. نظر من: فرز برای سایز ۱۴ به پایین.
برش با هوابرش به جوشکاری آسیب میزند؟
خود برش نه؛ لبهی برش بله. هوابرش لایهی اکسیدشده و ناحیهی HAZ جا میگذارد که اگر سنگزنی نشود، جوش تخلخل و ترک میگیرد. لبه را بعد از برش با سنگ ساب تمیز کنید و سرباره را بگیرید. برای اتصالات لرزهای و ورق اتصال ستون، خیلی از ناظرها لبهی هوابرشی خام را قبول نمیکنند.
تلرانس قابل قبول برش چند میلیمتر است؟
برای قطعات اسکلت تا ۹ متر، حدود ±۲ میلیمتر روی طول و حدود ±۱ درجه روی زاویه، عدد رایج قراردادهاست. قطعاتی که سر به سر جوش میخورند یا ورق اتصال دارند باید سختگیرانهتر کنترل شوند. عدد نهایی را از مشخصات فنی پروژه بردارید؛ اگر قرارداد تلرانس ندارد، قبل از برش بنویسیدش، چون بعد از برش هیچ عددی به دادتان نمیرسد.
قطعهی اشتباه برشخورده را میتوان نجات داد؟
بستگی به جهت خطا دارد. بلند بریده شده را میشود دوباره برید؛ کوتاه بریده شده معمولاً سوخت حساب میشود. وصلهی جوشی برای قطعات فشاری و با تأیید ناظر ممکن است، برای تیرهای کششی و اتصالات لرزهای تقریباً هرگز. تکههای کوتاه را برای کنسولها و قطعات کوتاه نقشه نگه دارید؛ انبار تکهها گاهی یک پروژهی تعمیراتی را راه میاندازد.
برش سرد یعنی چه و کجا لازم است؟
یعنی برشی که بدون ذوبکردن فلز انجام میشود؛ اره نواری، اره دیسکی سرد و فرز. فلز ذوب نمیشود، HAZ ندارید و خواص مکانیکی سر لبه دستنخورده میماند. برای قطعات خستگیبردار مثل پل و جرثقیل، مشخصات فنی معمولاً برش سرد را الزام میکند. برش سرد کندتر و گرانتر از هوابرش است؛ بودجهاش را جدا ببینید.
تیرآهن هاش را با چه روشی ببریم؟
با اره نواری صنعتی یا پلاسما CNC. ضخامت جان و بال هاش جایی برای فرز و اره دیسکی کوچک نمیگذارد و هوابرش دستی هم تلرانس را خراب میکند. HEB ۱۶۰ بال ۱۳ میلیمتری دارد؛ یک برش ناصاف روی آن یعنی یک اتصال جوشی پرهزینه برای اصلاح. برای سازهی سنگین، برش صنعتی را داخل قیمت تمامشده بگذارید.
ساخت تیرآهن لانهزنبوری برش خاصی میخواهد؟
بله؛ جان تیر با الگوی زیگزاگ برش میخورد و دو نیمه جابهجا و جوش میشوند. خط برش باید با شابلون یا CNC اجرا شود؛ برش دستی دو نیمه را نامساوی میکند و سر جوش، ارتفاع تیر یکدست نمیشود. کارگاههایی که اره نواری زاویهدار ندارند معمولاً هوابرشی با شابلون کار میکنند. سفارش لانهزنبوری را به کارگاهی بدهید که نمونهکار دارد.
زنگزدگی قبل از برش مشکلساز است؟
زنگ سطحی کار برش را سخت نمیکند ولی کیفیت جوش بعدی را میخورد؛ علاوه بر آن، برش حرارتی روی سطح کثیف و رنگخورده دود سمی تولید میکند. قبل از برش، ناحیهی خط برش را با برس سیمی یا فرز تمیز کنید. زنگ عمیق و پوستهپوسته را جدی بگیرید؛ معمولاً یعنی تیر در انبار باز و مرطوب خوابیده و ضخامت واقعی جان را باید چک کنید.
شاخهی تیرآهن چند متر است و در برش چه فرقی میکند؟
شاخ رایج بازار ۱۲ متر است؛ شاخ ۶ متری هم پیدا میشود که متریاش معمولاً گرانتر است. برای برش، شاخ ۱۲ متری بهصرفهتر است چون قطعهچینی روی طول بلندتر دورریز کمتری میدهد. اگر جرثقیل و کفی مناسب ندارید، تخلیهی شاخ ۱۲ متری خودش معضل است؛ این را قبل از سفارش حل کنید.
وزن فاکتور را چطور صحتسنجی کنیم؟
مبنای معامله باید باسکولنامه باشد، نه وزن اسمی جدول. تیر را قبل از بارگیری روی باسکول ببرید یا باسکولنامهی رسمی بخواهید؛ اختلاف وزن اسمی و واقعی همان کسری وزنی است که در بازار آهن مطرح میشود. فاکتور رسمی با ذکر وزن باسکول و طول شاخ، دعوای تسویه را کم میکند و مدرک انبار شماست. روند خرید در صفحهی اصلی رادمان آهن شفاف نوشته شده.
برش تیرآهن را اگر به چشم هزینه ببینید، وسوسه میشوید ارزانترین روش را انتخاب کنید؛ همانجاست که پروژه هزینهی واقعی را پس میدهد. قطعهی دقیق، مونتاژ ارزان میآورد. قبل از سفارش، قیمت روز تیرآهن را بگیرید، تلرانس را روی کاغذ بنویسید و لیست قطعات را تحویل کارگاه بدهید. ده دقیقه حساب، دو روز کار جوشکاری را نجات میدهد.